Дом / Новости / Новости отрасли / Пошаговое руководство по эксплуатации машины для вспенивания полиуретана под высоким давлением
Пошаговое руководство по эксплуатации машины для вспенивания полиуретана под высоким давлением
Новости отрасли-
Быстрый ответ
Чтобы управлять машина для вспенивания полиуретана под высоким давлением Правильно, вы должны следовать структурированной последовательности: предварительно нагреть и проверить температуру сырья (обычно 20–25°C для полиола и изоцианата), установить соотношение смешивания и давление впрыска (обычно 100–180 бар), выполнить пробный выстрел, подтвердить время кремирования и время гелеобразования, а затем запустить производство. Пропуск любого шага — особенно калибровки давления или стабилизации температуры — приводит к нестабильной плотности пены, дефектам поверхности или повреждению пресс-формы. В этом руководстве подробно описан каждый этап.
Понимание машины для вспенивания полиуретана под высоким давлением
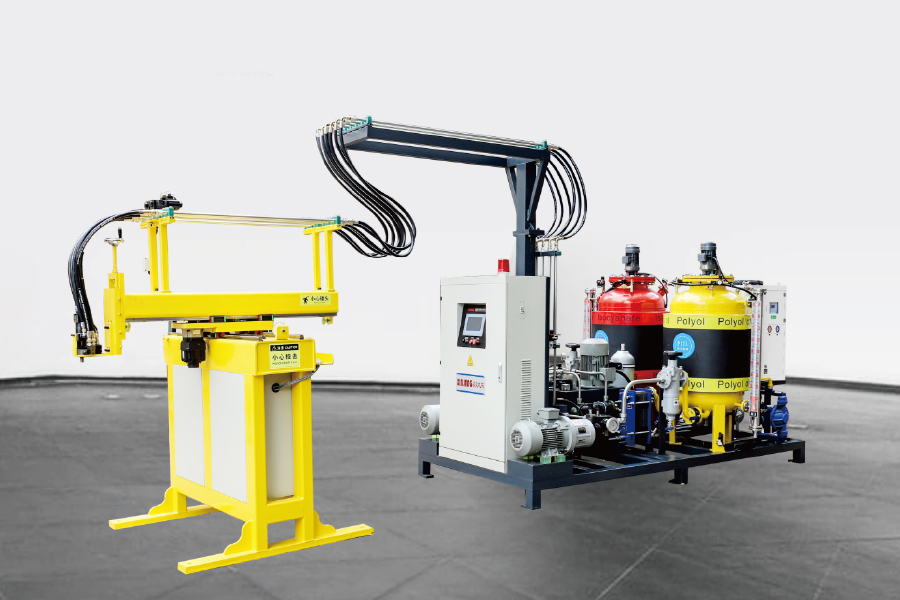
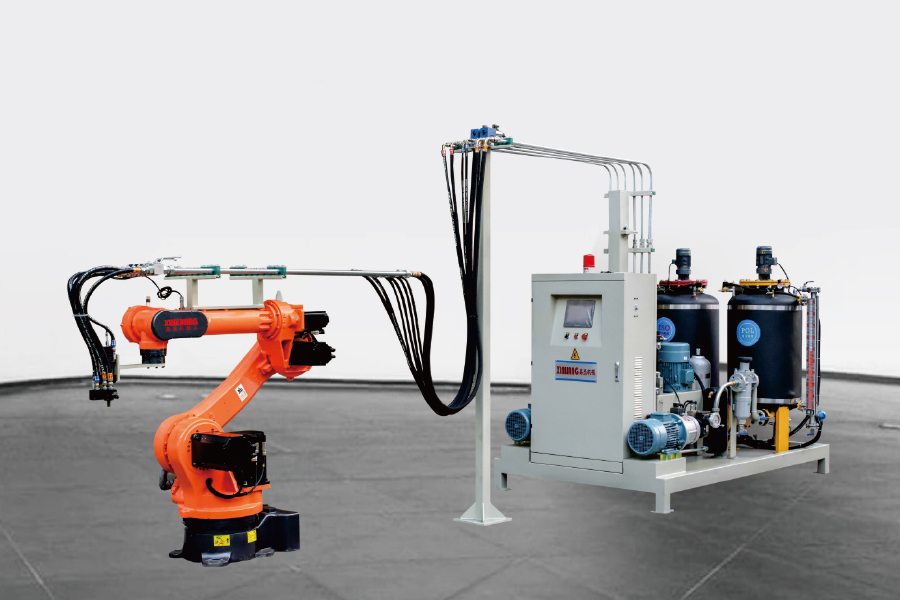
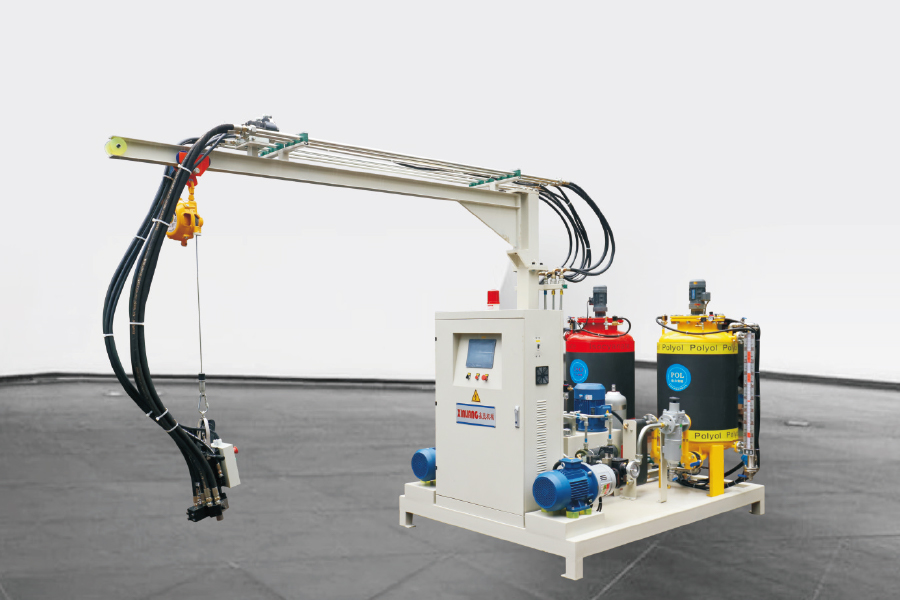
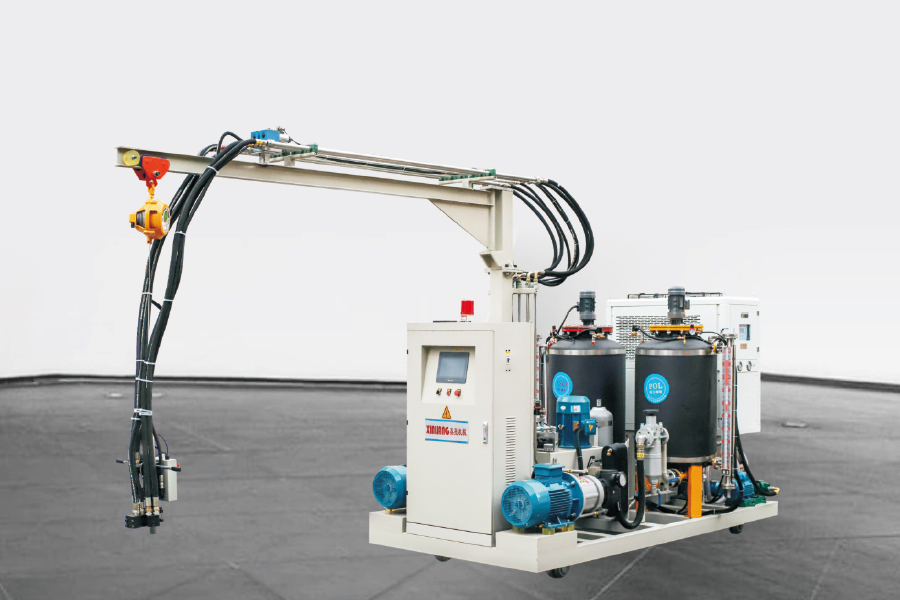
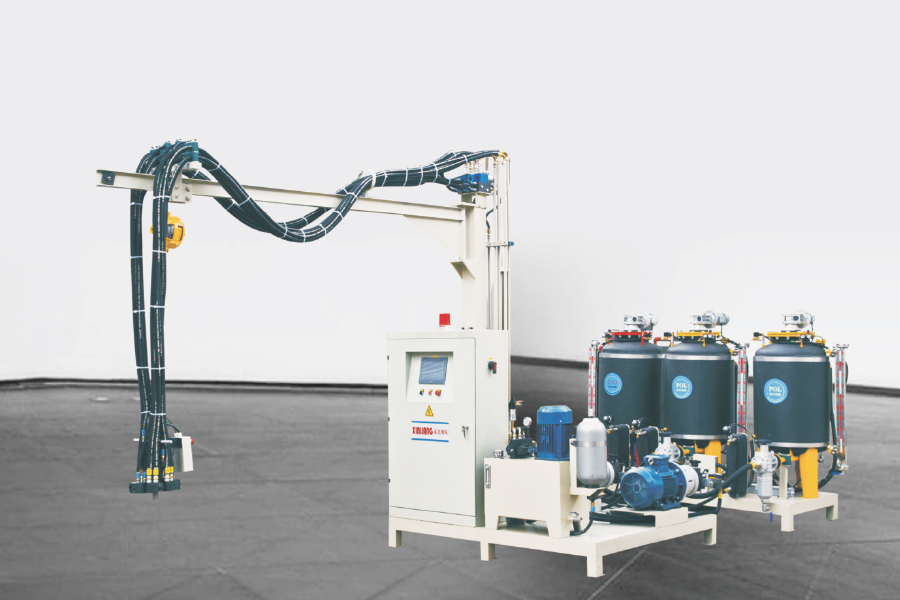
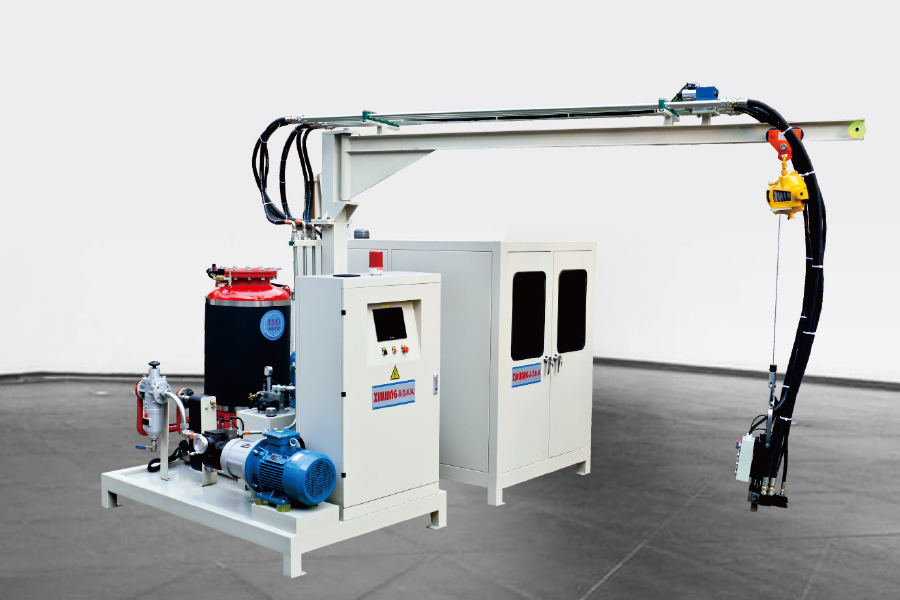
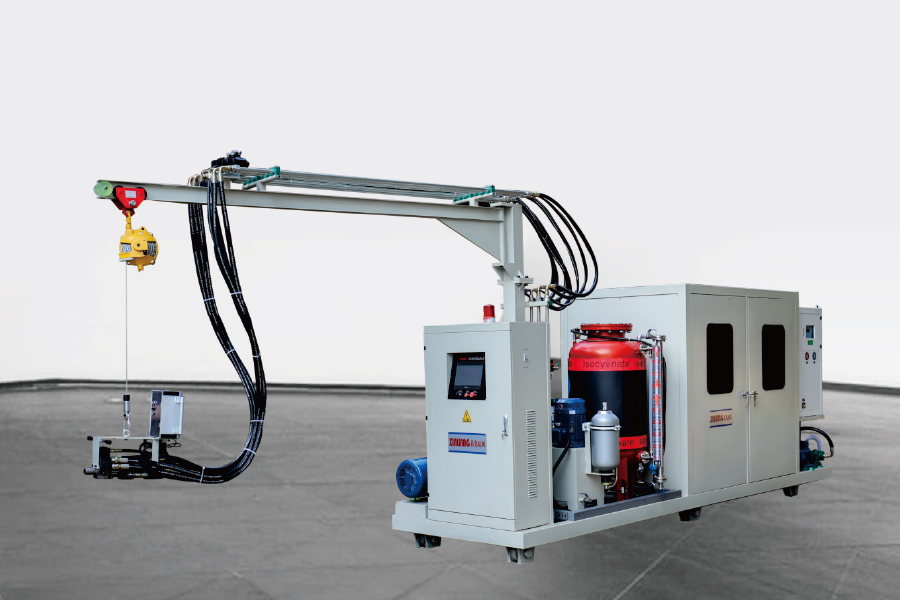
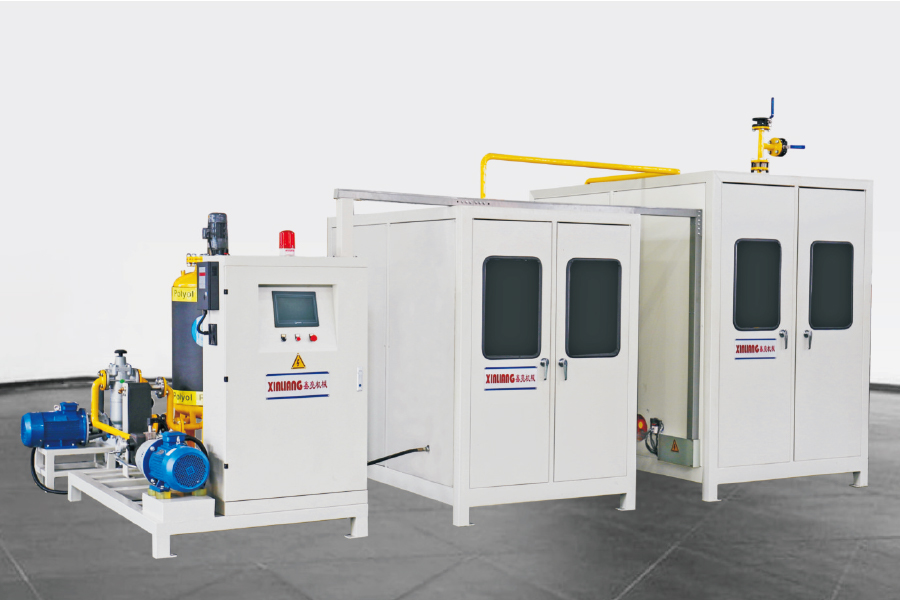
Машина для вспенивания полиуретана под высоким давлением — это специализированное производственное оборудование, которое точно дозирует, смешивает и впрыскивает два реакционноспособных жидких компонента — обычно изоцианат (Компонент А) и комбинированную смесь полиэфирполиолов (Компонент Б) — в форму или открытую полость, где они реагируют и расширяются в готовые детали из пенополиуретана.
В отличие от систем ручной заливки низкого давления, в машинах высокого давления используется ударное смешивание: два компонента впрыскиваются с высокой скоростью в небольшую смесительную камеру, где они сталкиваются и тщательно перемешиваются за миллисекунды. Это обеспечивает более однородную структуру ячеек, более быстрое время цикла и лучшее качество поверхности — все это критически важно для таких продуктов, как автомобильные салоны, автомобильные сиденья, рули, детские колеса, оборудование для фитнеса, матрасы и декоративные полосы.
Компонент А (изоцианат)
Обычный МДИ или полимерный МДИ. Высокореактивный, чувствительный к влаге. Хранится и дозируется при контролируемой температуре, обычно 20–22°С.
Компонент B (смесь полиолов)
Комбинированный полиэфир, содержащий полиол, катализатор, ПАВ, порообразователь (141В, F11, водный пенообразователь или циклопентан). Температура: 22–25°С для обеспечения постоянной реакционной способности.
Смешивающая головка
Камера удара высокого давления, где A и B сталкиваются при давлении 100–180 бар. Самоочищающийся поршень очищает головку после каждого выстрела, предотвращая засорение.
Система измерения
Прецизионные поршневые насосы с гидравлическим или сервоприводом поддерживают запрограммированное соотношение A:B (обычно от 1:1 до 1:2 по весу) с допуском ±0,5% на протяжении всего выстрела.
Контрольный список перед эксплуатацией: что проверить перед началом работы
Подготовка – это то место, где большинство проблем с качеством пенообразования либо предотвращается, либо создается. Выполняйте следующие проверки каждую смену перед первым производственным циклом.
Проверка сырья
Подтвердите уровень в резервуарах: вместимость резервуаров для изоцианата и полиола не должна опускаться ниже 20 % во время производственного цикла.
Проверьте температуру материала: полиол – 22–25°С, изоцианат – 20–22°С. Отклонения более ±2°C приведут к изменению реакционной способности и плотности пены.
Проверьте изоцианат на предмет кристаллизации или помутнения — выбросьте любую партию с видимыми загрязнениями или воздействием влаги.
Убедитесь, что смесь полиолов тщательно перемешана, если она находилась в неподвижном состоянии более 4 часов, поскольку катализатор и поверхностно-активное вещество могут осесть.
Механическая проверка машины
Проверьте все шланговые соединения и фитинги на наличие утечек — обратите особое внимание на контур изоцианата, поскольку MDI агрессивно реагирует с влагой окружающего воздуха.
Убедитесь, что поршень для очистки смесительной головки свободно перемещается на весь ход без заеданий.
Проверьте уровень и температуру гидравлического масла. Перед началом производства масло должно достичь рабочей температуры (40–50°C).
Убедитесь, что аппликатор антиадгезива для пресс-формы заполнен и работает — недостаточное количество антиадгезива является основной причиной прилипания детали и повреждения пресс-формы.
Проверка системы управления
Загрузите правильную производственную программу для текущего продукта — вес впрыска, время впрыска, соотношение A:B и профиль давления должны соответствовать спецификации продукта.
Убедитесь, что все регуляторы температуры активны и поддерживают заданные значения для нагревателей бака, шлангов и нагревателей смесительной головки, где это применимо.
Проверьте все защитные блокировки: аварийный останов, клапан сброса давления и сигнализация о перегреве должны сработать правильно, прежде чем какое-либо химическое вещество окажется под давлением.
Пошаговая процедура работы
Следующая последовательность отражает стандартную рабочую процедуру для машина для вспенивания полиуретана под высоким давлением использование типичного продукта из жесткого или гибкого пенопласта. Время и значения носят иллюстративный характер — всегда следуйте конкретным параметрам программы вашей машины.
Шаг 1 — Прогрев системы (20–40 минут)
Включите подогреватели бака, обогрев шлангов и гидросиловой агрегат. Дайте всем температурным зонам достичь заданного значения и стабилизироваться. Не подавайте давление в химические контуры до тех пор, пока температура не станет стабильной в течение как минимум 10 минут. Это предотвращает термический удар по уплотнениям и обеспечивает постоянную вязкость материала с первого выстрела.
Шаг 2 — Проверка рециркуляции давления
Когда смесительная головка находится в режиме рециркуляции, доведите компоненты A и B до рабочего давления (обычно 100–150 бар в зависимости от рецептуры). Следите за стабильностью обоих манометров — давление должно оставаться стабильным в пределах ±3 бар. Колебание или колебания давления указывают на наличие воздуха в контуре или изношенное уплотнение насоса, которое необходимо устранить перед началом производства.
Шаг 3. Калибровка расхода и проверка соотношения
Направьте выход каждого компонента в отдельные тарированные контейнеры и запустите калибровочный выстрел по времени (обычно 10–30 секунд). Взвесьте каждый контейнер и рассчитайте фактическое соотношение A:B. Если оно отклоняется более чем на ±2% от целевого соотношения, отрегулируйте скорость насоса или настройки хода и повторяйте действия, пока не попадете в пределы допуска. Этот шаг не подлежит обсуждению — смесь с неправильным соотношением приведет к образованию пены с неправильной плотностью, твердостью или структурой ячеек независимо от всех других параметров.
Шаг 4 — Пробный бросок в открытый кубок
Сделайте пробный выстрел в бумажный или пластиковый стаканчик (не используйте форму). Немедленно включите секундомер и запишите время кремирования (когда смесь начинает расширяться и светлеть — обычно 3–8 секунд для гибкой пены), время гелеобразования (когда зубочистка, проведенная по поверхности, тянет за ниточки — обычно 20–50 секунд) и время отсутствия липкости. Сравните значения со спецификациями продукта. Если время реакции не соответствует действительности, вероятными причинами являются отклонение температуры материала, несоответствующее соотношение смеси или деградация катализатора в смеси полиолов.
Шаг 5 — Подготовка формы и нанесение разделительного агента
Равномерно нанесите разделительную смазку на все поверхности формы. Дайте растворителю полностью высохнуть (обычно 30–60 секунд при комнатной температуре), прежде чем закрывать форму. Для того чтобы новые формы можно было использовать по графику с уменьшенным высвобождением, требуется 3–5 впрыскиваний тяжелого антиадгезива. Убедитесь, что температура формы соответствует техническим требованиям: для большинства гибких изделий из полиуретана требуется температура формы 45–65°С для оптимального качества поверхности и скорости отверждения.
Шаг 6 — Закачка добычи
Закройте и зажмите форму. Расположите смесительную головку у инжекционного клапана. Запустите цикл впрыска — ПЛК машины выполнит запрограммированное время впрыска, автоматически контролируя поток и давление в смесительной головке. Для продуктов, требующих наполнения через несколько литников или движущуюся заливку, программа обрабатывает это с помощью заранее установленного профиля движения. После инъекции головка автоматически очищается с помощью чистящего плунжера.
Шаг 7. Затвердевание, распалубка и первичный осмотр
Дайте пене затвердеть в форме в течение предписанного времени, прежде чем извлекать ее из формы. Преждевременное извлечение из формы приводит к деформации детали — для автомобильного поролона для сидений при температуре формы 55°C минимальное время отверждения обычно составляет 3–5 минут. После извлечения из формы дайте деталям прийти в равновесие при комнатной температуре в течение как минимум 30 минут перед проверкой размеров. Прежде чем утверждать первую полную производственную партию, проверьте плотность (разрежьте и взвесьте образец кубика), твердость (тест ILD для гибкого пенопласта) и визуальное качество поверхности на соответствие стандартам.
Критические параметры процесса и их влияние на качество пены
Понимание того, как каждая переменная процесса влияет на конечный продукт, необходимо для быстрого устранения неполадок. На приведенной ниже диаграмме показано относительное влияние отклонений общих параметров на качество пены, основанное на полевых данных в условиях производства пенополиуретана под высоким давлением.
Относительное влияние отклонения параметров на качество пены (увеличение процента дефектов)
Отклонение соотношения A:B >2%
92%
Температура материала Выкл. ±3°C
78%
Недостаточный релиз-агент
65%
Нестабильное давление впрыска
55%
Температура пресс-формы вне диапазона
48%
Преждевременное разрушение
38%
На основе совокупных полевых данных предприятий по производству пенополиуретана. Значения представляют собой типичное увеличение количества дефектов по сравнению с базовым уровнем, указанным в спецификации.
Справочные диапазоны параметров для типичных применений гибкого и жесткого пенополиуретана в машинах высокого давления.
Параметр
Гибкая пена (например, сиденье/матрас)
Жесткая пена (например, изоляционная панель)
Интегральная оболочка (например, рулевое колесо)
Температура полиола
22–25°C
20–24°С
24–28°С
Температура изоцианата
20–22°C
20–22°C
22–25°C
Давление впрыска
100–130 бар
130–180 бар
120–160 бар
Соотношение A:B (по весу)
от 1:1 до 1:1,5
от 1:1,2 до 1:1,8
от 1:1 до 1:1,3
Температура пресс-формы
45–65°C
35–50°С
50–65°С
Минимальное время отверждения в форме
3–5 мин.
5–10 мин.
4–6 мин.
Время крема (цель)
4–8 секунд
2–5 секунд
3–6 секунд
Сравнение методов вспенивания: 141Б, F11, водное вспенивание и циклопентан.
Выбор правильного вспенивателя существенно влияет на параметры процесса на вашей машине для вспенивания полиуретана под высоким давлением. Каждый метод имеет различные требования к обращению, свойствам пены и нормативным требованиям.
Сравнение пенообразователей: вода, 141B и циклопентан (5-осевой)
Вспенивание воды
Самый экологически чистый вариант. CO₂, образующийся на месте, действует как вспенивающий агент. Широко используется для изготовления гибких пенопластовых сидений и матрасов. Требуется немного более высокая рабочая температура машины.
141Б (ГХФУ)
Создает тонкую, однородную структуру с закрытыми порами, идеально подходящую для жесткой изоляции и цельных деталей обшивки. Во многих регионах действуют правила поэтапного сокращения; прежде чем указывать, проверьте соответствие местным требованиям.
Циклопентан
Нулевой ОРП, низкий ПГП. Обеспечивает превосходные показатели теплоизоляции в жестком пенопласте. Требуется взрывозащищенная конструкция машины и вентиляция. Широко используется в линиях панелей холодильников и морозильников.
Ф11 (ХФУ-11)
Использование устаревшего пенообразователя в значительной степени прекращено в соответствии с Монреальским протоколом. Некоторое устаревшее оборудование все еще может ссылаться на составы F11; современной заменой обычно является 141B или циклопентан, в зависимости от применения.
Распространенные дефекты пенообразования и способы их диагностики
Когда машина для вспенивания полиуретана производит дефектные детали, причина почти всегда кроется в одной из небольшого числа первопричин. Используйте следующее руководство, чтобы быстро решить проблему.
Частота производственных дефектов по категориям первопричин (%)
Симптом дефекта
Наиболее вероятная причина
Корректирующие действия
Низкая плотность/недостаточно заполненная форма
Недостаточный вес, слишком высокое соотношение A:B для изоцианата.
Увеличение веса выстрела с шагом 5%; перепроверить калибровку соотношения
Поверхностные пустоты/отверстия
Плесень temperature too low, inadequate venting
Поднимите температуру формы на 5°C; проверьте места вентиляции на предмет засора
Грубая, неоднородная клеточная структура
Слишком низкое давление смешивания, загрязнена смесительная головка.
Увеличьте ударное давление; промыть и осмотреть смесительную головку
Часть прилипает к форме
Недостаточное количество антиадгезива, преждевременное извлечение из формы.
Примените дополнительный разделительный агент; продлить время отверждения в форме
Коллапс пены после извлечения из формы
Преждевременное извлечение из формы, слишком низкий уровень катализатора
Увеличьте время отверждения в форме; проверить свежесть смеси полиолов и концентрацию катализатора
Твердая кожа, мягкая сердцевина
Плесень temperature too high, over-curing surface
Снизить температуру формы на 3–5°С; проверить равномерность распределения тепла
График планового технического обслуживания для обеспечения долгосрочной надежности машины
При хорошем обслуживании машина для вспенивания пенополиуретана может надежно работать 10–15 лет и более. Реактивные химикаты, высокое давление и жесткие допуски означают, что отложенное техническое обслуживание быстро перерастает в дорогостоящий ремонт и производственные потери.
Ежедневно
Промойте смесительную головку растворителем после производства.
Проверьте и запишите рабочее давление и температуру.
Проверьте соединения шлангов и слейте конденсат.
Еженедельно
Выполнение калибровки соотношения и документирование результатов
Осмотрите уплотнения насоса на наличие потеков или пятен.
Проверьте уровень гидравлического масла и индикатор состояния фильтра.
Ежемесячно
Разберите и очистите отверстия смесительной головки.
Проверьте и замените изношенные уплотнения насоса, если отклонение расхода превышает ±1,5%.
Проверьте все предохранительные клапаны на предмет правильного давления срабатывания.
Ежегодный
Полная замена гидравлического масла и замена фильтра.
Капитальный ремонт насосов-дозаторов: замена всех динамических уплотнений и седел клапанов.
Повторная калибровка всех датчиков температуры и давления в соответствии с отслеживаемыми стандартами.
О компании Ningbo Xinliang Machinery Co., Ltd.
Ningbo Xinliang Machinery Co., Ltd. — предприятие, объединяющее промышленность и торговлю, занимающееся производством оборудование для вспенивания полиуретана, линии для производства вспенивания полиуретана и комплексное оборудование для вспенивания циклопентана . Будучи профессиональным высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и техническом обслуживании оборудования для вспенивания полиуретана, Xinliang привносит более чем десятилетний опыт специализированного проектирования в каждый проект.
Машина для вспенивания полиуретана под высоким давлением совместима с 141B, F11, вспенивание воды и циклопентан. методы вспенивания и может обрабатывать все основные категории продуктов из полиуретана — от детских колес и фитнес-оборудования до автомобильных салонов, автомобильных сидений, рулей, декоративных планок, подголовников и матрасов. В машинах используется передовая технология смешивания под высоким давлением, обеспечивающая равномерную пену и точный контроль расхода и давления.
Запатентованное программное обеспечение управления постоянно оптимизируется. 10 лет В результате получается стабильная, простая в эксплуатации и эффективная для производственных рабочих система. Синьлян служит одновременно Поставщик машин для вспенивания пенополиуретана под высоким давлением на заказ и OEM-производитель , опираясь на прочную промышленную базу провинции Чжэцзян и философию развития «научных и технологических инноваций, стремления к специализации» для предоставления индивидуальных решений для мировой полиуретановой промышленности.
10 лет
Непрерывная оптимизация программного обеспечения
4 метода
141B/F11/Вода/Циклопентан
OEM и пользовательские
Производитель и поставщик
Полная поддержка
Технические услуги и решения
Часто задаваемые вопросы
В1: В чем разница между машиной для вспенивания полиуретана высокого и низкого давления?
В машинах высокого давления используется ударное смешивание — оба компонента впрыскиваются под давлением 100–180 бар в небольшую камеру, где они смешиваются за счет кинетической энергии. Это позволяет получить более однородные ячейки, сократить время цикла и улучшить качество поверхности. Машины низкого давления смешивают компоненты при давлении менее 30 бар с помощью механической мешалки, которая проще, но менее эффективна для требовательных применений, таких как детали автомобилей или бытовой техники.
Вопрос 2: Как часто мне следует калибровать соотношение смешивания A:B на моей вспенивающей машине?
Калибровку соотношения следует выполнять в начале каждой производственной смены и каждый раз при подключении нового барабана с материалом. Кроме того, проводите повторную калибровку всякий раз, когда вы наблюдаете изменение плотности пены, времени кремования или времени гелеобразования, которое нельзя объяснить только температурой материала. Документируйте все результаты калибровки — отклонения часто сигнализируют об изношенном уплотнении насоса, прежде чем это приведет к видимым проблемам с качеством.
В3: Можно ли использовать машину как для гибкого, так и для жесткого пенополиуретана?
Да. Правильно сконфигурированная машина для вспенивания полиуретана под высоким давлением может производить как гибкую, так и жесткую пену путем переключения рецептуры и регулирования параметров процесса — в первую очередь соотношения A:B, температуры компонентов, давления впрыска и веса впрыска. Для разных скоростей потока могут потребоваться разные размеры сопел смесительной головки. Многие производители используют несколько семейств продуктов на одной машине, используя сохраненные программы для каждого типа продуктов.
Вопрос 4: Какой вспениватель рекомендуется использовать для новой линии по производству пенополиуретана в 2024–2025 годах?
Для гибкого пенопласта (сиденья, матрасы, оборудование для фитнеса) вспенивание водой является наиболее приемлемым и экономически эффективным выбором. Для жесткого изоляционного пенопласта, где тепловые характеристики имеют решающее значение, циклопентан является предпочтительной современной альтернативой 141B, предлагая нулевой ОРП и лучшее долгосрочное соответствие нормативным требованиям. Прежде чем завершить выбор пенообразователя, всегда проверяйте местные экологические нормы, поскольку региональные правила существенно различаются.
В5: Сколько времени занимает обучение нового оператора на машине для вспенивания высокого давления?
Новый оператор обычно может пройти начальное обучение за 3–5 дней под руководством опытного техника, включающее процедуры запуска, калибровку соотношения, оценку пробных выстрелов и остановку. Чтобы стать полностью квалифицированным в устранении дефектов пенопласта и выполнении процедур технического обслуживания, требуется 2–4 недели опыта производства под руководством. Такие производители, как Xinliang Machinery, обеспечивают комплексное обучение на месте и постоянную техническую поддержку в рамках ввода машины в эксплуатацию.
Вопрос 6: Доступна ли специальная конфигурация для конкретных требований к продукту?
Да. Являясь поставщиком машин для вспенивания полиуретана под высоким давлением, компания Ningbo Xinliang Machinery предлагает конфигурации, адаптированные к конкретным требованиям к производительности, типам пресс-форм, системам вспенивания и компоновке производственных линий. OEM-услуги доступны для компаний, которым требуется фирменное оборудование. Клиентам рекомендуется предоставлять технические характеристики продукции и целевые показатели годового объема, чтобы команда инженеров могла порекомендовать наиболее подходящую конфигурацию машины и предоставить полное техническое решение.

 English
 русский
 عربى