Дом / Новости / Новости отрасли / Производство пенополиуретана: руководство по выбору процесса, оборудования и линии
Производство пенополиуретана: руководство по выбору процесса, оборудования и линии
Новости отрасли-
Завод по производству холодильников, который решает внедрить вспенивание шкафов собственными силами, обычно начинает с одного и того же вопроса: чего на самом деле требует производство пенополиуретана, если целью является стабильная плотность, отсутствие пустот и время извлечения из формы менее пяти минут? Ответ редко печатается в технических характеристиках машины. Он зависит от соотношения смеси, температуры двух компонентов и способа укладки дроби в полость.
Краткая версия: Производство пенополиуретана — это прецизионный процесс дозирования, связанный с химической реакцией. Контролируйте соотношение, энергию смешивания и схему впрыска, и пена будет вести себя предсказуемо. Потеряйте контроль над любым из них, и никакое давление пресс-формы не спасет деталь.
В разделах ниже описан процесс от резервуаров для сырья до станции распалубки, объясняется, где расходятся системы высокого и низкого давления, и указывается, какая конфигурация оборудования подходит для какого масштаба производства.
Два потока жидкости встречаются в смесительной головке. Сторона А представляет собой смесь полиолов: полиол, катализатор, поверхностно-активное вещество, пенообразователь и, во многих жестких составах, вода. Сторона B представляет собой изоцианат, чаще всего полимерный MDI для жесткого пенопласта или смесь MDI/TDI для гибких марок. Все, что находится за смесительной головкой, предназначено для подачи этих двух потоков с правильным соотношением, температурой и давлением в нужный момент.
Соотношение заслуживает большего внимания, чем обычно при покупке. Жесткий пенопласт обычно используется с индексом примерно от 100 до 110, где индекс сравнивает фактическое количество изоцианата со стехиометрическим требованием. Отклонение в несколько процентных пунктов меняет структуру ячеек, прочность на сжатие и поведение при извлечении из формы, и это очень трудно исправить, когда пена поднимется.
Четыре этапа, через которые проходит каждый выстрел
Время крема: жидкость мутнеет и начинает расширяться по мере испарения вспенивающего агента и начала реакции.
Время гелеобразования: полимерная сетка приобретает достаточную прочность, чтобы удерживать пузырьки газа на месте.
Время подъема: пена расширяется и заполняет полость под действием пенообразователя и диоксида углерода, образующегося в результате реакции вода-изоцианат.
Вылечить и демонтировать: деталь приобретает достаточную прочность в сыром виде, чтобы ее можно было снять без искажений.
Эти окна задаются рецептурой, но они воспроизводятся только тогда, когда машина повторяет один и тот же вес впрыска, соотношение и качество смешивания в каждом цикле.
Последовательность производства, шаг за шагом
На хорошо отлаженной линии производство пенополиуретана следует фиксированной последовательности, независимо от того, является ли деталь шкафом для холодильника или подушкой автомобильного сиденья.
Кондиционируйте сырье. Полиол и изоцианат хранятся в резервуарах с рубашкой, температура которых обычно составляет от 20 до 25 градусов Цельсия, а изоцианат покрывается сухим азотом, чтобы не допустить проникновения влаги.
Измерьте два потока. В системах высокого давления используются аксиально-поршневые или шестеренные насосы, и перед началом производства каждый компонент калибруется по весу.
Создайте давление и выполните рециркуляцию. Оба потока циркулируют обратно в резервуары при полном рабочем давлении, поэтому головка готова к мгновенному выстрелу.
Перемешать ударами. В головке высокого давления два потока сталкиваются с высокой скоростью в небольшой камере и смешиваются в течение миллисекунд.
Введите в форму или полость. Вес дроби, схема заливки и время впрыска определяют, будет ли полость заполняться равномерно или будет задерживаться воздух.
Дать подняться и загустеть. Температура формы и вентиляция определяют, достигнет ли пена углов без внутренних пустот.
Разберите форму, обработайте и осмотрите. Детали обрезаются, взвешиваются и проверяются на плотность и качество поверхности.
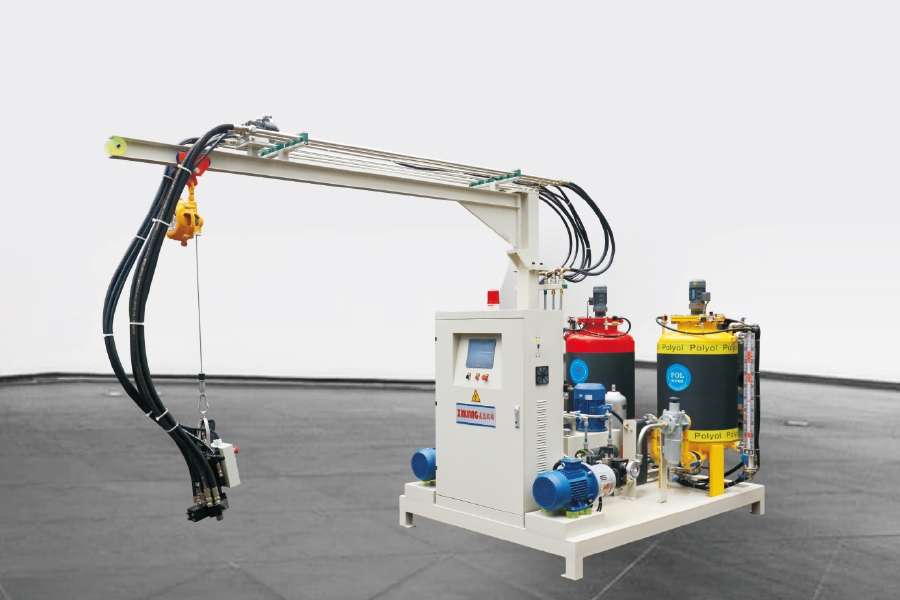
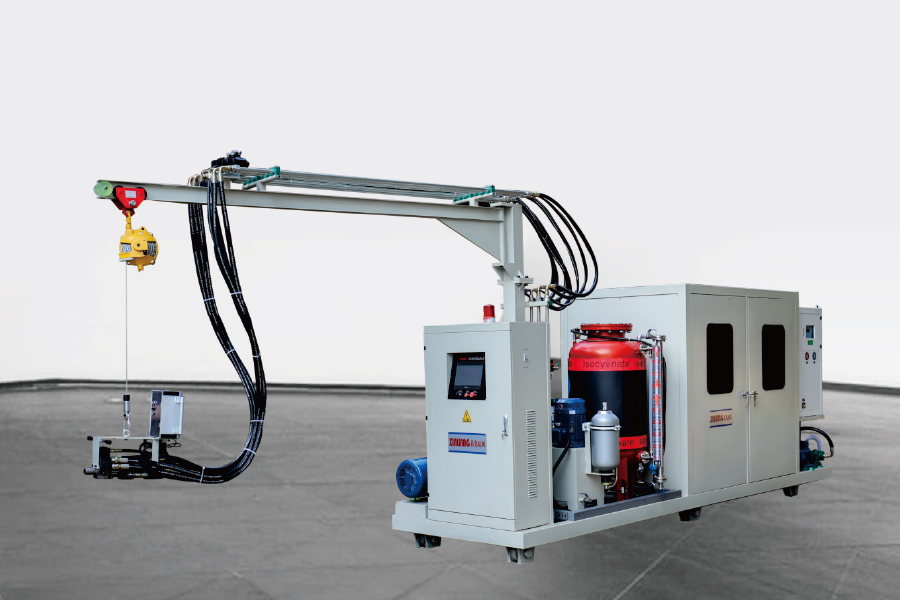
На диаграмме ниже показано, как эти шаги соотносятся с типичной установкой вспенивания под высоким давлением.
Вспенивание под высоким и низким давлением: где разница
Самым важным решением в отношении оборудования является принцип смешивания, поскольку он определяет процедуры технического обслуживания, использование растворителей и минимальный размер порции, с которой линия может надежно справиться.
Сравнение основано на принципах работы, описанных в спецификациях оборудования для вспенивания полиуретана.
Товар
Пенообразование под высоким давлением
Пенообразование под низким давлением
Метод смешивания
Ударное смешивание в небольшой камере
Механическое перемешивание в смесительной камере
Рабочее давление
Примерно 100-200 бар
Примерно 5-20 бар
Очистка камеры
Обычно самоочистка между выстрелами
Обычно требуется промывка растворителем
Небольшая повторяемость выстрелов
Очень высокий
Ограничено объемом камеры
Типичные применения
Шкафы холодильные, автозапчасти, техническая пена
Мебель, жесткие панели, мелкообъёмные работы
Стержневая машина: выбор устройства для впрыска пены
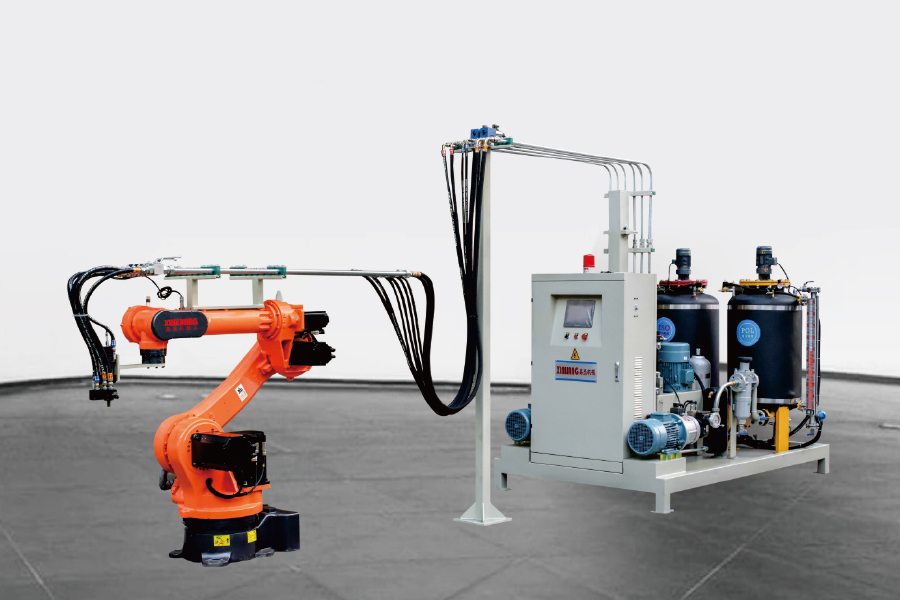
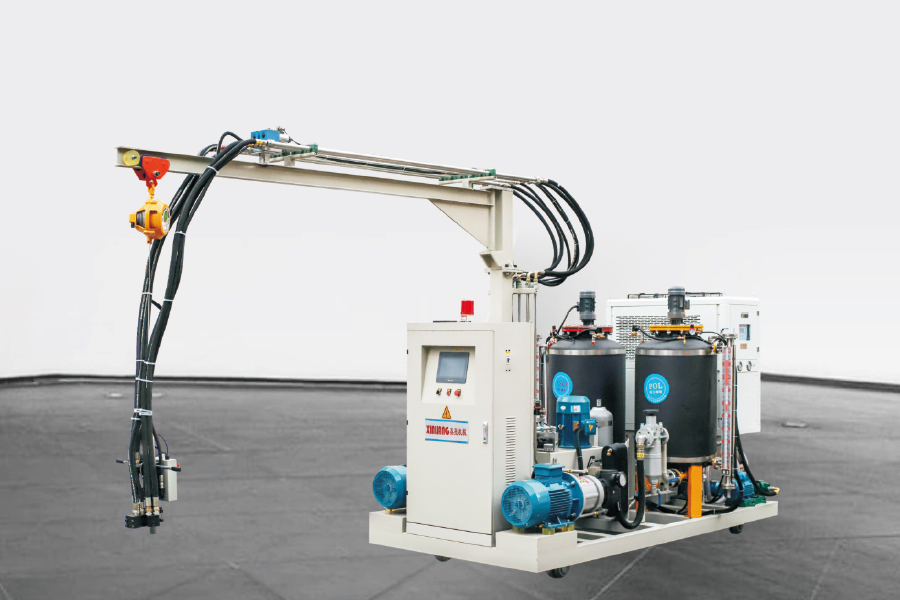
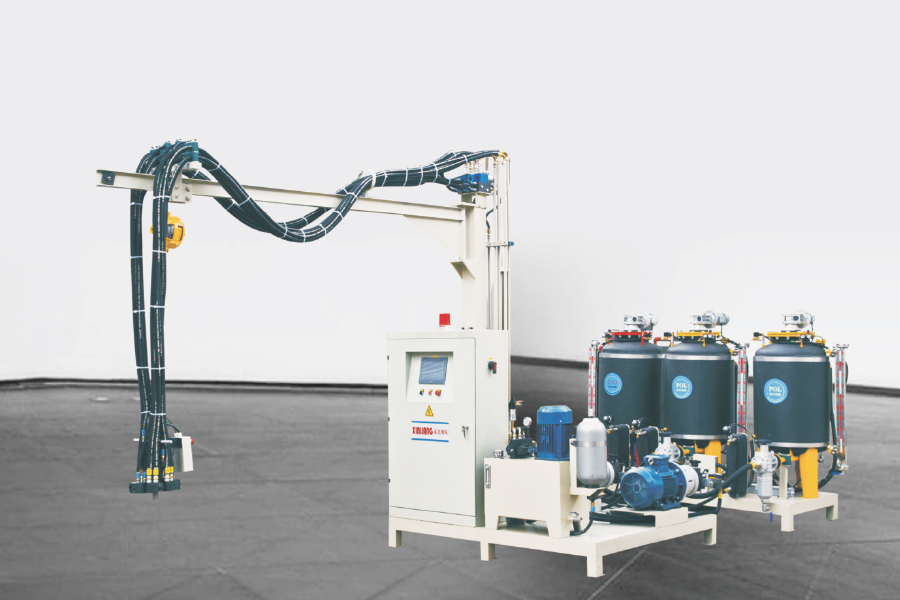
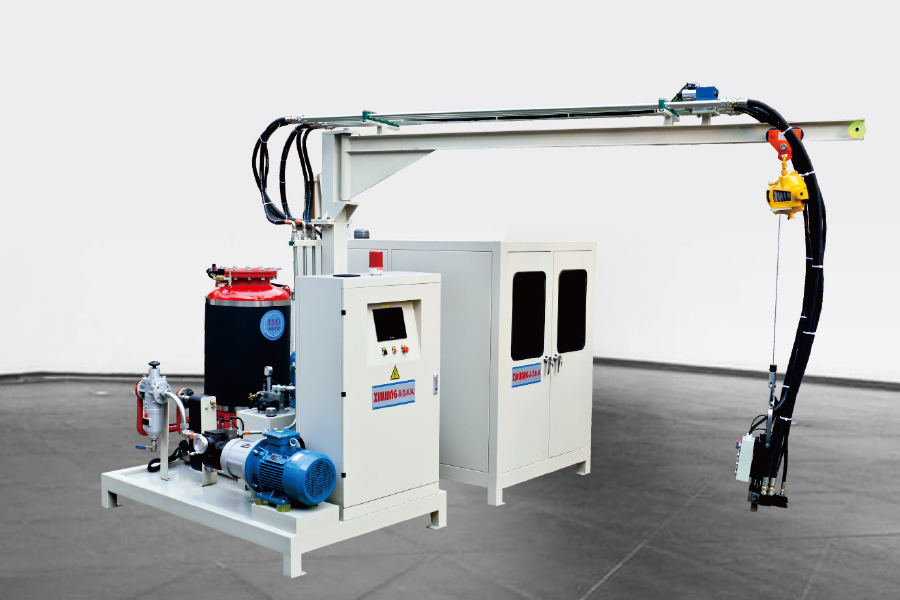
Большинство заводов начинают с одной машины для впрыска под высоким давлением, а позже добавляют автоматизацию. Первое решение — двухкомпонентное или трехкомпонентное: двухкомпонентная установка дозирует полиол и изоцианат, а трехкомпонентная установка добавляет третий поток, обычно вспенивающий агент, пигмент или добавку, которую нельзя предварительно смешать с полиолом.
Возможности автоматизации и что они на самом деле меняют
Фиксированная голова: Самая дешевая конструкция, подходящая для одной позиции пресс-формы или стационарного приспособления.
Гусеничная головка: головка перемещается вдоль линии формы, поэтому одна машина может последовательно обслуживать несколько станций.
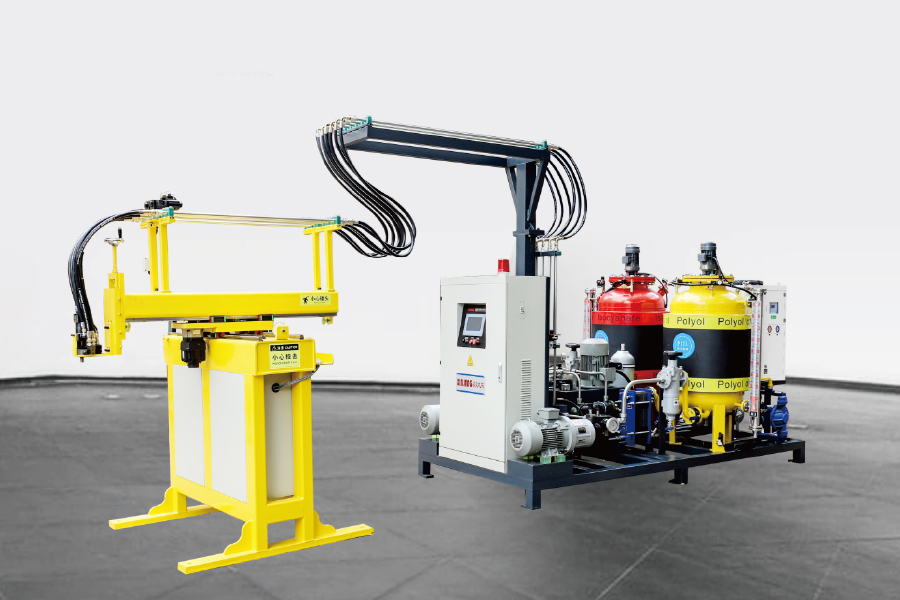
Манипулятор оси XY: запрограммированный путь заливки по плоской форме, полезный для панелей и неглубоких полостей.
Шестиосный робот: повторяемые трехмерные схемы заливки, обычно выбираемые там, где геометрия детали часто меняется.
Окупаемость обычно зависит от повторяемости, а не от скорости. Машина, удерживающая дробь внутри плотной ленты, снижает количество отходов и переупаковку гораздо надежнее, чем машина, которая просто работает быстрее.
Расположение линий: когда объем выходного сигнала меняет конфигурацию
Одна машина и фиксированная форма работают хорошо до определенного момента. Если время извлечения из формы короче, чем время, необходимое для загрузки, закрытия, вспенивания, отверждения и выгрузки одной формы, эта форма больше не может загружать машину. Именно этот пробел и призвана закрыть линейная планировка, и именно по этой причине оборудование для вспенивания полиуретана диапазон делится на несколько архитектур.
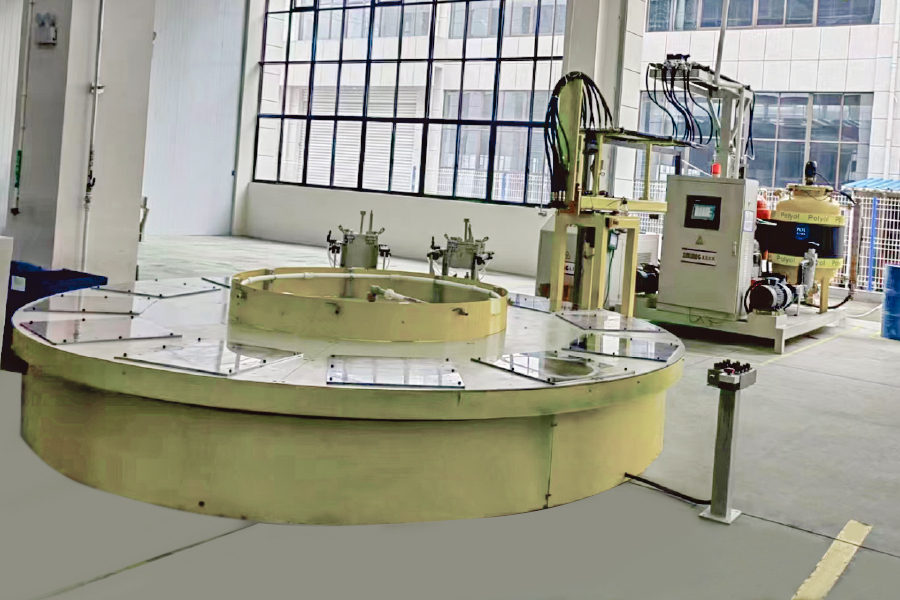
Линии проигрывателя: индексация пресс-форм по позициям загрузки, вспенивания, отверждения и разгрузки, что соответствует фиксированному времени такта и небольшому количеству идентичных деталей.
Линии типа H: Держатели форм перемещаются по двум параллельным рельсам, что обеспечивает более длинный путь отверждения и больше станций, не занимая при этом большой площади.
Кольцевые линии: непрерывный цикл для крупносерийного производства, когда одна и та же деталь выполняется месяцами.
Выберите время такта и смесь деталей. Завод, на котором работает множество различных деталей, обычно выигрывает больше от быстрой замены пресс-формы, чем от более длительного цикла отверждения.
Выбор циклопентана и пенообразователя
Выбор пенообразователя влияет как на эффективность изоляции, так и на защитное оборудование на всей линии. Циклопентан стал обычным выбором для холодильных шкафов и жестких изоляционных панелей из-за его низкого потенциала глобального потепления, но он легковоспламеняющийся, что меняет вентиляцию, электрическую классификацию и процедуры обработки материалов на месте.
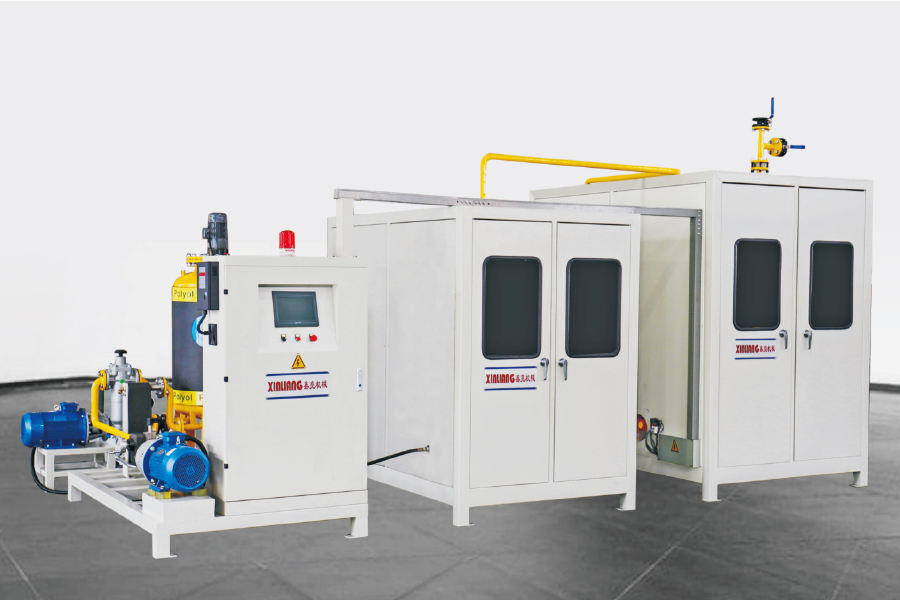
Система предварительного смешивания циклопентана смешивает вспенивающий агент с полиолом при контролируемой температуре и давлении, так что смешанный полиол попадает в инжекционную машину, уже несущую вспенивающий агент. По сравнению с впрыскиванием жидкого циклопентана отдельно в смесительную головку, предварительное смешивание обеспечивает более однородную структуру ячеек и удерживает концентрированную горючую жидкость внутри замкнутого цикла.
Для заводов, переходящих со старых фторуглеродных систем, путь премикса часто является более управляемым путем, поскольку существующую машину для впрыска часто можно сохранить с обновленными уплотнениями и пересмотренными параметрами управления.
Параметры процесса, определяющие качество пены
После того как оборудование установлено и откалибровано, большинство проблем с качеством обусловлено несколькими факторами:
Температура компонента это выходит за пределы окна формулирования и меняет реакционную способность.
Давление впрыска это слишком мало для полного ударного перемешивания, приводящего к образованию полос или крупных ячеек.
Схема заливки и масса дроби которые оставляют воздушные карманы или переполняют полость.
Температура формы и вентиляция которые определяют качество поверхности и время цикла.
Большинство дефектов, от пустот и коротких выступов до изменений плотности и вздутий на поверхности, относятся к одному из этих пяти. Работать с ними по порядку быстрее, чем настраивать параметры случайным образом, и Распространенные дефекты пенополиуретана и их устранение — полезный контрольный список при первом появлении неисправности.
Часто задаваемые вопросы о производстве пенополиуретана
Вопрос 1. Что такое производство пенополиуретана?
Это процесс взаимодействия смеси полиолов с изоцианатом в присутствии вспенивающего агента с последующим формированием расширяющейся пены внутри формы или полости. Реакция занимает секунды, поэтому конечный результат зависит от соотношения, температуры и качества смешивания.
В2. В чем разница между машинами для вспенивания полиуретана высокого и низкого давления?
Машины высокого давления перемешивают ударным способом при давлении примерно 100-200 бар и обычно самоочищаются между впрысками. Машины низкого давления перемешивают компоненты механически при давлении около 5–20 бар и обычно требуют промывки смесительной камеры растворителем.
Вопрос 3. Как мне сделать выбор между отдельной вспенивающей машиной и производственной линией?
Сравните время расформовки со временем, необходимым для загрузки и выгрузки одной формы. Если одна форма не может обеспечить занятость машины, обычным решением будет поворотный стол, линия H-типа или кольцевая линия; в противном случае достаточно одной машины или гусеничного агрегата.
Вопрос 4. Какой пенообразователь используется для утепления жестким пенополиуретаном?
Циклопентан является основным выбором для холодильных шкафов и жестких панелей из-за его низкого потенциала глобального потепления. Марки HFO и HFC по-прежнему используются там, где для применения требуется негорючая система.
Вопрос 5. Необходима ли система премикса циклопентана?
Для большинства линий по производству циклопентана — да. Система премикса смешивает вспенивающий агент с полиолом в контролируемых условиях, что улучшает однородность ячеек, снижает потери при испарении и удерживает горючую жидкость внутри замкнутого цикла.
Вопрос 6. Как производитель может сократить отходы материала при производстве пенополиуретана?
Калибруйте оба насоса по весу каждую смену, поддерживайте постоянную температуру компонентов, согласовывайте схему заливки с полостью и избегайте переполнения формы. Большая часть отходов при производстве пенополиуретана возникает из-за отклонения соотношения и непостоянного веса дроби.

 English
 русский
 عربى