Дом / Новости / Новости отрасли / Линия по производству сэндвич-панелей: оборудование, схемы и руководство по выбору
Линия по производству сэндвич-панелей: оборудование, схемы и руководство по выбору
Новости отрасли-
Представьте себе завод по производству панелей для холодильных складов, предлагающий заказ на 9-метровые панели для морозильной камеры на линии, купленной для гаражных ворот: две формовочные станции, установка вспенивания низкого давления и крышка с ручным управлением. Время заполнения дрейфует, плотность сердцевины увеличивается в конце впрыска, а панель слегка прогибается после извлечения из формы. Ничего не сломано. Линия просто никогда не предназначалась для этой панели.
Вывод на первом месте: на линии по производству сэндвич-панелей планировка решает, какие заказы вы можете принять, а дозатор решает, насколько повторяемо вы можете их выполнять. Диапазон толщины, химический состав сердцевины и пенообразователь являются усовершенствованиями этой последовательности, а не заменой ее.
Далее рассматриваются четыре решения, которые имеют наибольший вес: непрерывная или прерывистая компоновка, сборка панелей и химический состав сердцевины, спецификация пенообразующей машины и маршрут подачи пенообразователя. Там, где появляется цифра, это либо опубликованная отраслевая стоимость, либо расчет, который можно повторить в электронной таблице.
Непрерывный или прерывистый: решение о планировке прежде всего
Оба типа линий производят один и тот же продукт. Разница в том, как вводится пена и как долго она удерживается. Непрерывная линия с двойной лентой дозирует пену на рабочую нижнюю облицовку, укладывает на нее верхнюю облицовку и удерживает поднимающуюся пену до нужной толщины под давлением ленты до тех пор, пока она не затвердеет. Прерывистая многостанционная линия заполняет закрытую форму дозированной порцией и удерживает ее под прессом для отверждения.
Это единственное различие влияет на пропускную способность, ассортимент продукции, процент брака и капитал. Таблица ниже представляет собой версию, которую стоит использовать на совещании с поставщиками.
Ориентировочное сравнение непрерывных и прерывистых панелей; подтвердите скорость, длину панелей и время переналадки в соответствии со спецификациями каждого поставщика.
Точка принятия решения
Непрерывная двухленточная линия
Прерывистая многостанционная линия
Введение пены
Выливают на движущуюся нижнюю облицовку; верхняя облицовка применяется перед поясом
Отмеренная порция впрыскивается в закрытую форму
Выход
Задается скоростью ленты, обычно от 3 до 15 м/мин.
Устанавливается по количеству форм и времени отверждения
Длина панели
Обрезка по длине, обычно до 13,5 м.
Ограничено длиной формы
Изменение толщины
Медленно, и при переналадке образуются отходы
Прокладки или замена пресс-формы, быстрая
Ассортимент продукции
Большие партии одного или двух типов панелей
Смешанные заказы, двери, холодильные камеры, небольшие тиражи.
Капитал и площадь
Самый высокий
От умеренного до пониженного
Лучше всего подходит
Объемные стеновые и кровельные панели
Нестандартное и смешанное производство
Сначала прочтите последнюю строку. Когда в портфеле заказов доминируют один или два типа панелей одной толщины, непрерывная линия приносит прибыль. Когда облицовка, сердцевина или толщина меняются несколько раз в месяц, прерывистая линия обычно выигрывает по общей стоимости, хотя на бумаге она выглядит медленнее.
От рулона до укладчика: этапы, определяющие качество панелей
Разберите линию, и получится шесть стадий. Жалобы группы почти всегда связаны с одним из них и редко с тем, кого оператор обвиняет первым.
Облицовочная подача и предварительный нагрев. Стальные облицовки толщиной от 0,4 до 0,6 мм разматывают, выравнивают и нагревают, обычно до температуры от 35 до 45 C, поэтому пенопласт прилегает к теплой поверхности, а не к холодной.
Уплотнение кромок и боковых перегородок. Края закрываются до поступления пены. Торцевые пустоты обычно являются дефектом уплотнения, а не химическим дефектом.
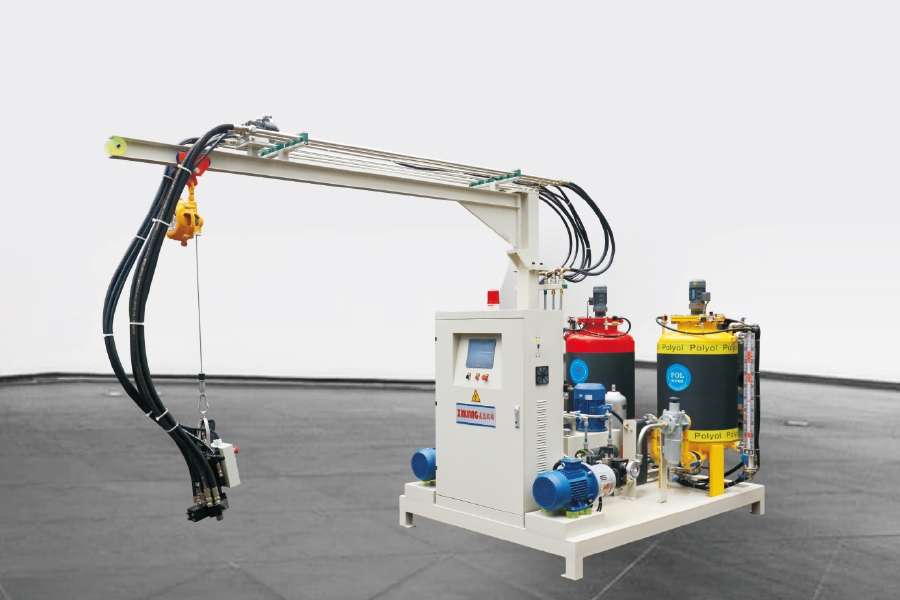
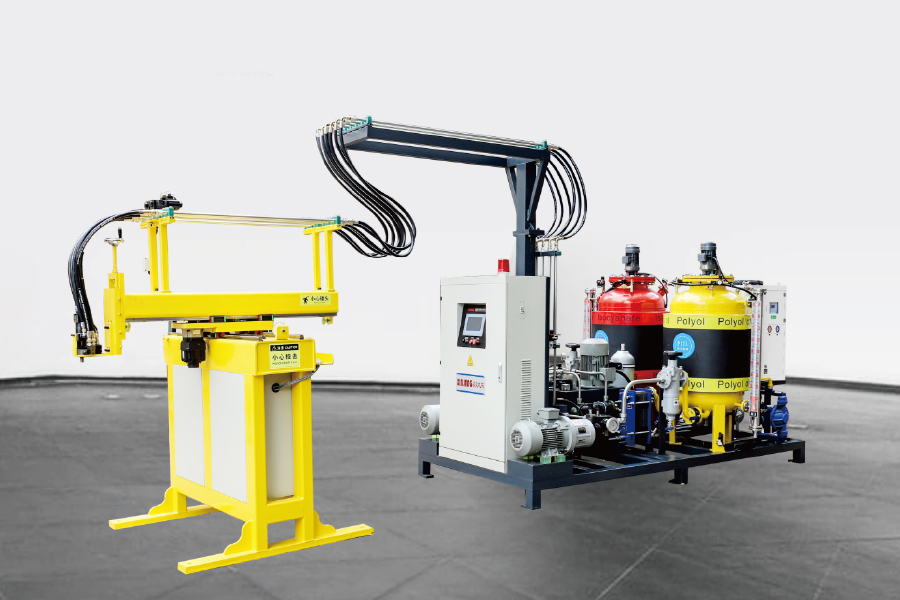
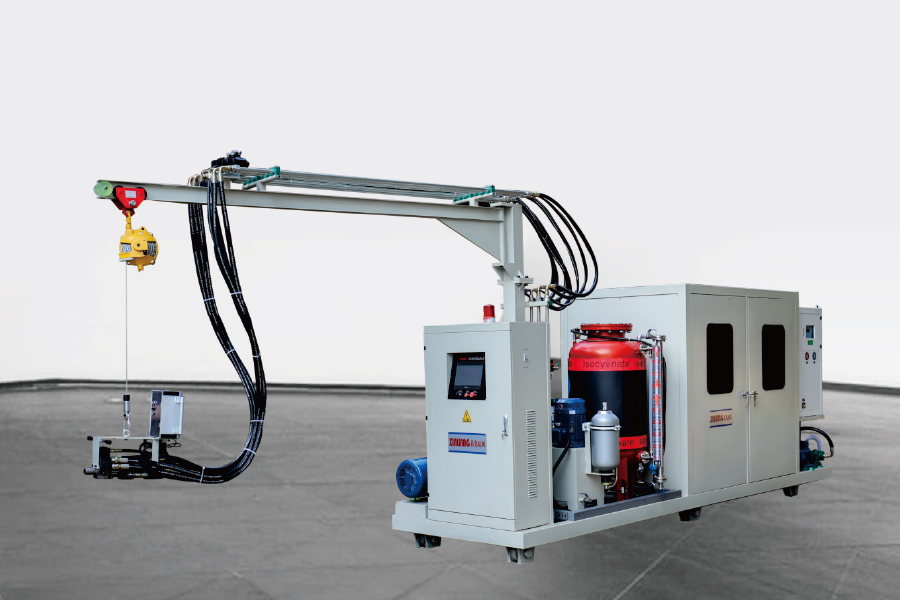
Дозирование и впрыск. Компоненты дозируются, температурно кондиционируются, смешиваются под высоким давлением в смесительной головке и впрыскиваются. Размер порции, соотношение и схема заливки определяют, будет ли полость заполняться равномерно.
Поднимитесь и вылечитесь под принуждением. Ремень или крышка пресса удерживает расширяющуюся пену заданной толщины до тех пор, пока она не сможет выдержать нагрузку.
Обрезка и обрезка. Летающая пила режет по длине на непрерывных линиях; оба типа линий затем обрезаются до окончательной ширины.
Охлаждение и штабелирование. Панели укладываются горизонтально для последующего отверждения. Слишком ранняя укладка является распространенной причиной отклонения размеров.
Как устроена панель
Две облицовки, одна сердцевина и кромочный профиль, который должен выдерживать транспортировку и сборку на месте. На представленном ниже изображении в разобранном виде показаны слои, которые фактически должна заполнить пенообразующая станция.
Рисунок 1: Изометрический вид сэндвич-панели с металлической облицовкой в разобранном виде. Облицовки обычно изготавливаются из стали или алюминия толщиной от 0,4 до 0,6 мм.
Химический состав ядра и его толщина: откуда берутся тепловые показатели
Жесткая пена PIR обычно имеет плотность от 0,021 до 0,023 Вт/мК, а PUR — от 0,022 до 0,026 Вт/мК, что значительно ниже XPS — от 0,029 до 0,035, прибыль на акцию — от 0,031 до 0,038 и минеральной ваты — от 0,035 до 0,045. Распространение внутри семейства имеет такое же значение, как и разрыв между семействами: одна и та же формула полиуретана может меняться примерно на 10% в зависимости от пенообразователя, клеточной структуры и плотности.
Теплопроводность жил обычных панелей (Вт/мК, типовые заявленные значения)
Рисунок 2. Нижние планки означают лучшую изоляцию на миллиметр. Значения представляют собой типичные опубликованные декларации; Декларация качества каждого поставщика является обязательным документом.
Толщина выполняет остальную работу, но в готовом здании не линейно. В приведенной ниже таблице используется чистая проводимость при лямбда = 0,024 Вт/мК.
Значение U в зависимости от толщины панели (лямбда = 0,024 Вт/мК, только проводимость)
Рисунок 3. При переходе от 40 мм к 100 мм расчетные потери тепла уменьшаются примерно на 60 %; переход от 100 мм к 200 мм сокращает его еще на 50%. Реальные панели работают хуже, потому что заявленные значения EN 14509 включают поправки на старение и температурные мосты, а стыки и крепления увеличивают потери на месте.
Дозатор: точность выстрела превосходит номинальную мощность
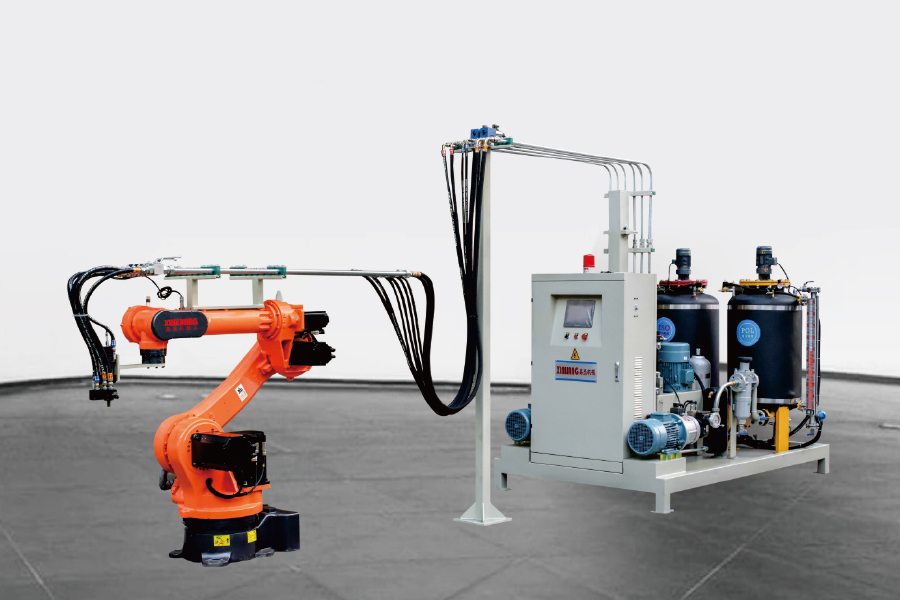
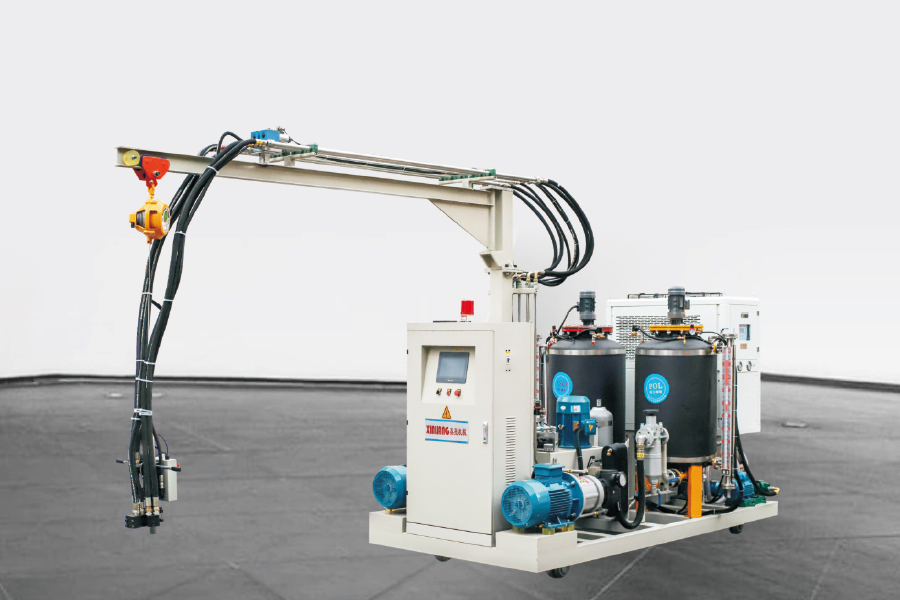
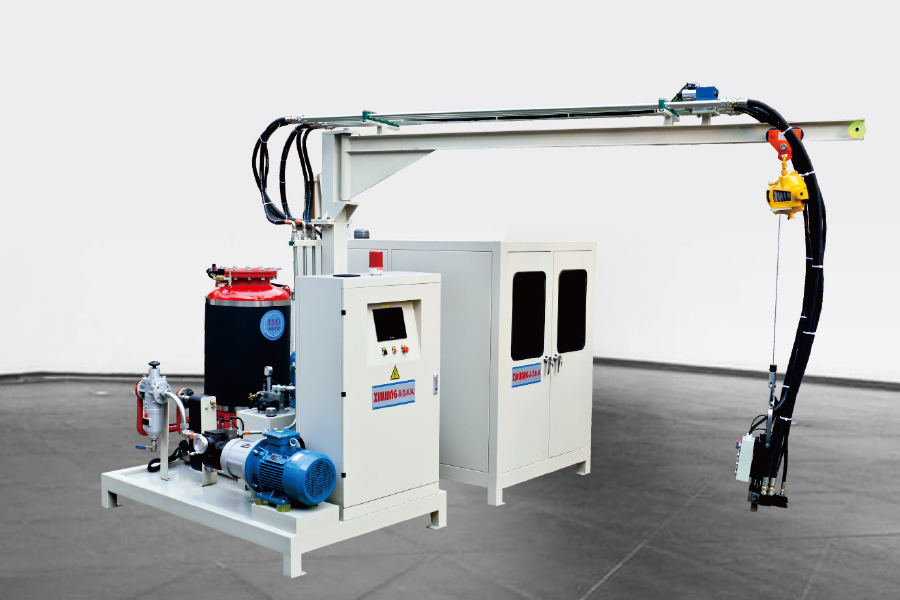
Головки высокого давления смешивают методом удара, при этом давление впрыска обычно составляет от 100 до 200 бар, тогда как при перемешивании при низком давлении оно составляет примерно от 5 до 30 бар. Практическое отличие линии панелей заключается в ячеистой структуре и повторяемости выстрелов: головка высокого давления заполняет длинную тонкую полость с меньшим изменением плотности от конца к концу.
Поставщики обычно указывают точность соотношения около 1% и повторяемость выстрелов в диапазоне от 1 до 1,5%. Запрашивайте коэффициент вариации для 20 последовательных выстрелов в вашей собственной формуле, а не в заголовке таблицы данных. Контроль температуры компонентов имеет не меньшее значение: большинство рецептур панелей работают лучше всего, когда оба компонента поддерживаются при температуре примерно 20–25°C с точностью до 2°C.
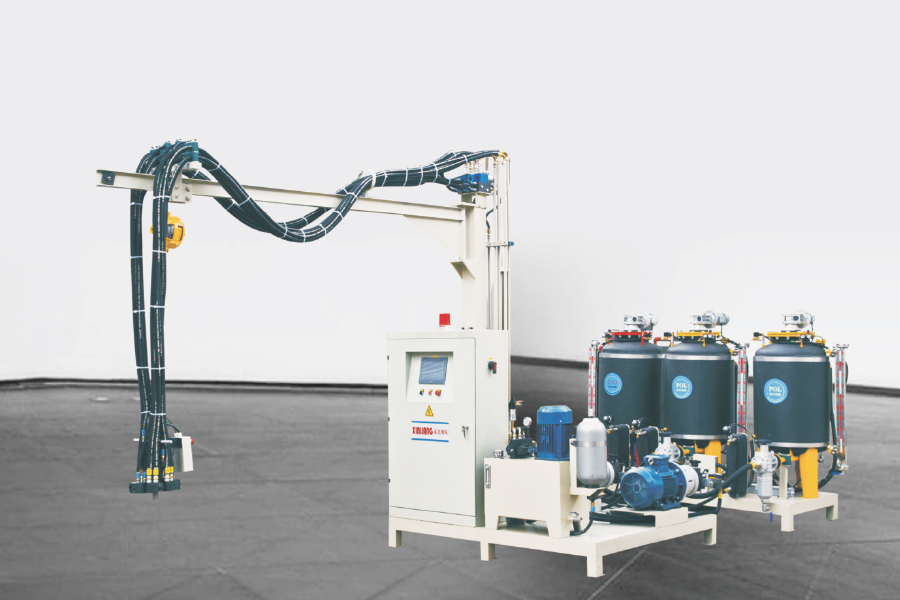
Переупаковка — это тихая стоимость на такого рода линиях. Заполнение на 5–10 % выше теоретической минимальной плотности является обычным явлением на ненастроенной машине, и это самый быстрый вариант атаки, поскольку он отображается на каждой панели. Трехкомпонентные машины добавляют третий поток для добавок, таких как антипирены, пигменты или зародышеобразователи, без предварительного смешивания их с полиолом, что стоит учитывать, если ваши рецептуры PIR часто меняются.
Диапазон веса дроби соответствует наибольшей полости панели с указанным показателем повторяемости.
Диапазон соотношений достаточно широк для ваших рецептур; В большинстве панельных работ соотношение полиола к изоцианату составляет от 1:1 до примерно 1:1,6.
Пропускная способность в кг/мин соответствует максимальной скорости ленты или самому короткому циклу, который вы планируете выполнять.
Смешение количества голов и расположения траверс, чтобы одна головка не стала узким местом.
Сохранение рецептов в ПЛК, поэтому изменение толщины является сохраненной настройкой, а не ручным сбросом.
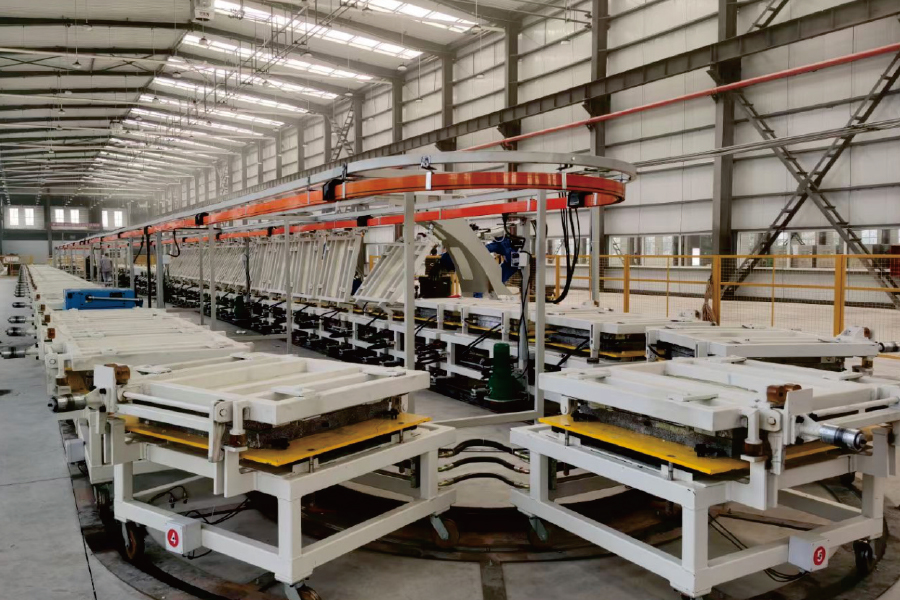
Схемы линий для пресс-форм для панелей: кольцевые, H-образные и поворотные.
Сначала математика цикла: производительность равна количеству пресс-форм, разделенному на время цикла. Добавление станций почти всегда дешевле, безопаснее и быстрее, чем сокращение времени отверждения с помощью химии.
Кольцевая (кольцевая) линия. Формы перемещаются по замкнутому циклу со станциями вспенивания внутри кольца и операторами снаружи. Площадь помещения на каждую станцию является эффективной, и длинные прогоны одного типа панелей хорошо работают.
Линия типа H. Два ряда пресс-форм имеют общий центральный проход и передвижную литьевую головку. Смену инструмента и короткие пробеги легче планировать, чем на закрытом кольце.
Линия проигрывателей. Радиальные станции на вращающемся столе. Компактный и быстрый ввод в эксплуатацию, хорошо подходит для более коротких панелей, дверей и небольших партий.
Какую бы компоновку вы ни выбрали, пресс-форма является частью системы качества. Равномерность температуры формы по всей полости длиной 9 м, жесткость крышки и дисциплина антиадгезива влияют на изгиб и качество поверхности больше, чем ожидает большинство покупателей на этапе предложения.
Вспениватели, пентановая безопасность и пожаробезопасность
Циклопентан имеет нулевой потенциал разрушения озона и потенциал глобального потепления, который намного ниже, чем у ГФУ, которые он заменяет. Опубликованные данные за 100 лет показывают, что содержание HFC-141b составляет примерно 700, а HFC-245fa - около 1000, тогда как содержание углеводородов находится в пределах нескольких десятков. В соответствии с пересмотренным Регламентом ЕС по фторсодержащим газам (ЕС) 2024/573, маршрут ГФУ еще больше сжимается, поэтому углеводородные системы продолжают увеличивать долю в производстве пенопласта.
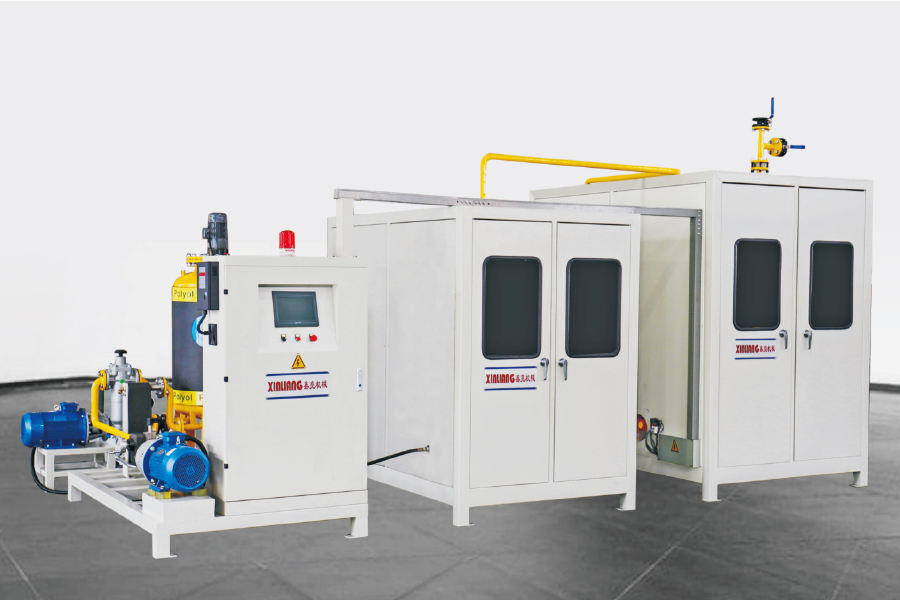
Пентан легковоспламеняющийся, и это меняет завод, а не только машину. Ожидайте взрывозащищенную электропроводку в зоне пенообразования, механическую вентиляцию, обнаружение газа, заземление и соединение, а также отсутствие источников воспламенения где-либо рядом со смесительной головкой. Система предварительного смешивания поддерживает стабильную концентрацию и температуру пентана перед дозированием, что обеспечивает повторяемость впрыска от первой панели смены до последней.
Огнестойкость – это отдельный разговор от теплозащиты. Панели классифицируются по EN 13501-1; многие системы PIR проходят испытания на соответствие B-s1,d0, системы PUR обычно достигают уровня B-s2,d0 или B-s3,d0, а сердечники из минеральной ваты достигают уровня A2-s1,d0. Классификация зависит от системы и толщины, поэтому всегда читайте Декларацию характеристик для конкретного наращивания, которое вы продаете, и никогда не предполагайте, что основной химический состав сам по себе гарантирует класс.
Дефекты, на которые следует обратить внимание и что проверить перед сдачей в эксплуатацию
Большинство жалоб комиссий приходится на шесть дефектов, и для каждого из них есть краткий список первых проверок.
Завершите пустоты и незаполненные углы. Прежде чем прикасаться к составу, проверьте герметичность кромок и форму заливки.
Градиент плотности вдоль панели. Обычно размер порции, положение впрыска или температура формы.
Расслоение и изгиб. Температура, антиадгезив, слишком раннее извлечение из формы или переупаковка.
Линии усадки и следы усадки. Несоответствие времени гелеобразования между двумя компонентами.
Вариация толщины. Контроль ремня или проставки, а также жесткость крышки на прерывистых линиях.
Поверхностное считывание. Почти всегда перепаковка на тонкой облицовке.
Для проведения заводских приемочных испытаний запросите в письменной форме следующее:
Коэффициент изменения веса выстрела для 20 последовательных выстрелов по вашей формуле.
Плотность сердцевины измерялась в трех положениях по всей длине панели, а не только в точке инъекции.
Допуски по длине, ширине и толщине проверены по таблице допусков EN 14509.
Снимите адгезию между пеной и облицовкой на вырезанном образце с обоих концов панели.
Повторяемость изменения толщины, включая количество списанных панелей во время замены.
Часто задаваемые вопросы о линиях по производству сэндвич-панелей
Вопрос 1. Что такое линия по производству сэндвич-панелей?
Это комплект оборудования, который превращает две металлические облицовки и пенопласт в изолированную панель: подача облицовки, герметизация кромок, машина для вспенивания или литья под давлением, секция отверждения, такая как двойной конвейер или пресс, затем обрезка, обрезка и укладка.
В2. Сколько панелей может производить линия за смену?
На линиях прерывистого типа производительность равна количеству формовочных станций, разделенному на время цикла, поэтому линия из 20 станций с 10-минутным циклом производит примерно 120 панелей в час при теоретической производительности. Реальный объем производства снижается после переналадки и отказа; Всегда рассчитывайте исходя из собственного размера панели.
Вопрос 3. Наполнитель PUR или PIR для сэндвич-панели?
PUR обычно дешевле и соответствует стандартным требованиям к холодильным камерам и стенам. PIR выбирается, когда важны огнестойкость или более высокая рабочая температура, и он обычно проходит испытания на соответствие более высокому классу EN 13501-1, чем PUR, но с более высокой стоимостью рецептуры.
Вопрос 4. Может ли линия по производству сэндвич-панелей использовать циклопентан вместо ГФУ?
Да, и многие новые линии так делают. Для этого требуется взрывозащищенная зона вспенивания, вентиляция, обнаружение газа и система предварительного смешивания или дозирования, поэтому стоимость модернизации реальна. Результатом является нормативная стабильность и ПГП, намного ниже ГФУ-141b или ГФУ-245fa.
Вопрос 5. Какую плотность пенопласта должна иметь сердцевина сэндвич-панели?
Для большинства панелей PUR и PIR с металлической облицовкой плотность составляет от 38 до 45 кг/м3. Ниже этого значения механические свойства и стабильность размеров ухудшаются; намного выше этого уровня вы платите за материал, который мало повышает изоляционную ценность.
Вопрос 6. Непрерывная двухленточная или прерывистая линия для холодильных панелей?
Холодильные камеры хорошо подходят для прерывистых линий, поскольку требуемая длина и толщина широко варьируются, а объемы заказов умеренные. Непрерывные линии с двойными лентами имеют смысл, когда в портфеле заказов доминируют один или два типа панелей, а объемы оправдывают капиталовложения.
Прежде чем что-либо подписывать, попросите два документа: запись о повторяемости веса дроби на уже работающей машине и заводские приемочные испытания вашей собственной рецептуры с заданной толщиной. Эти две записи расскажут вам о линии по производству сэндвич-панелей больше, чем любая брошюра.

 English
 русский
 عربى