Дом / Новости / Новости отрасли / Машина для изготовления сэндвич-панелей из полиуретана: выбор оборудования для впрыска пены
Машина для изготовления сэндвич-панелей из полиуретана: выбор оборудования для впрыска пены
Новости отрасли-
Зайдите на линию по производству сэндвич-панелей, и все внимание привлечет пресс или двойной ремень. Деньги обычно сохраняются или теряются где-то еще: в смесительной головке. Две линии, оснащенные одинаковым формовочным оборудованием, могут работать с очень разными показателями брака просто потому, что на одной из них соотношение полиола и изоцианата стабильно и равномерно распределяется, в то время как другая дрейфует между сменами.
Это вывод, сделанный заранее, и он справедлив для обоих производственных маршрутов: непрерывной линии с двойной лентой, которая заливает пену на движущуюся облицовку, и линии, основанной на пресс-форме, где головка, установленная на гусеничном ходу или роботе, впрыскивает дозированную порцию в полость. Остальная часть этого руководства описывает, что на самом деле включает в себя машина для изготовления сэндвич-панелей из полиуретана, где работает оборудование для пенопласта и какие характеристики стоит указать в заказе на поставку.
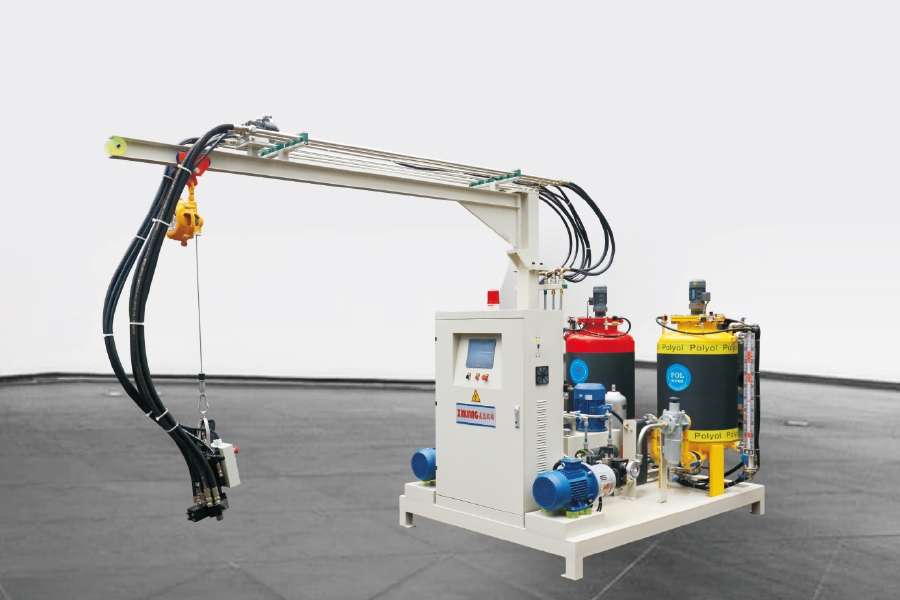
Что на самом деле включает в себя машина для производства полиуретановых сэндвич-панелей
Фраза используется свободно. Некоторые поставщики имеют в виду полную линейку; покупатели часто имеют в виду только вспенивающее оборудование. Рабочая система обычно состоит из пяти блоков:
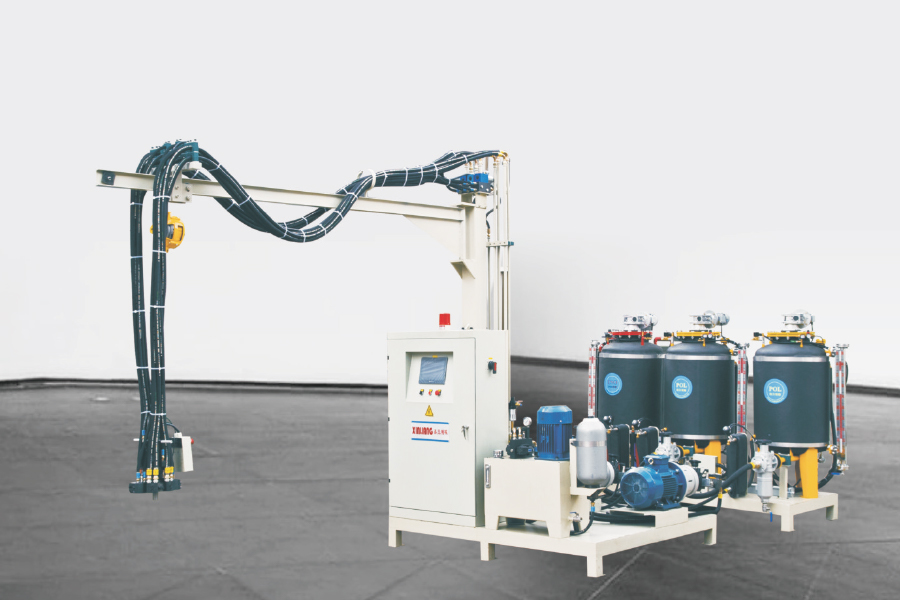
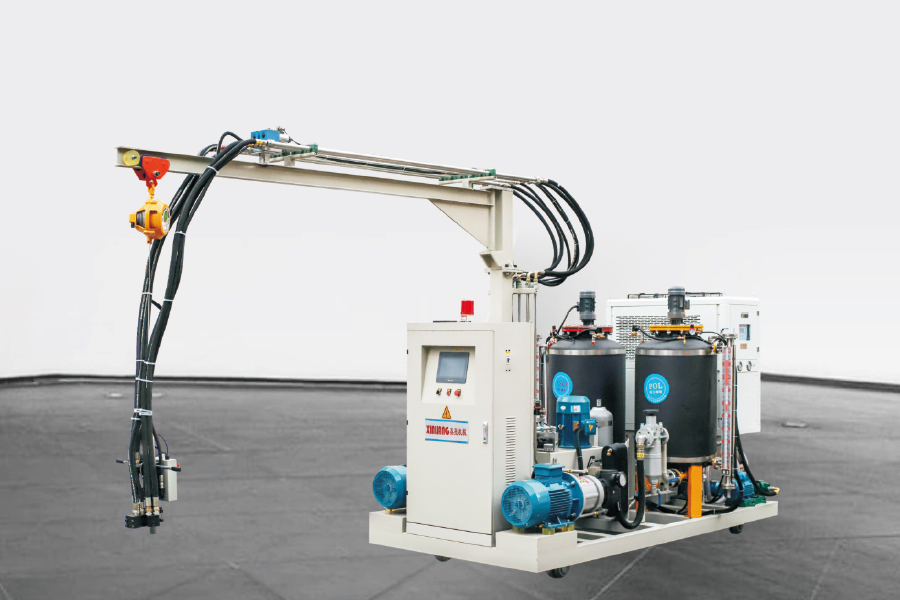
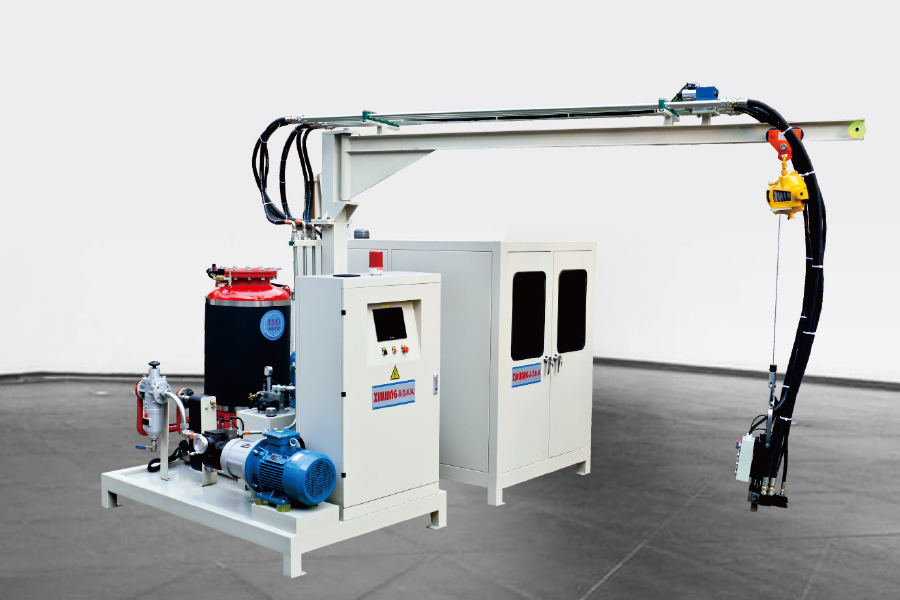
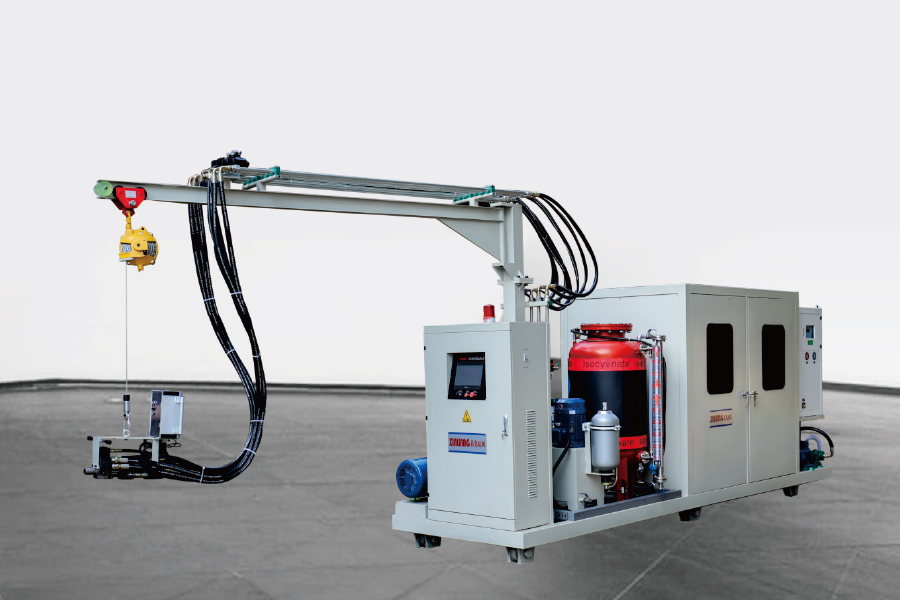
Дозатор — резервуары, насосы, теплообменники и расходомеры, поддерживающие стабильное соотношение компонентов и температуру.
Смесительная головка высокого давления — где встречаются и вступают в реакцию потоки полиола и изоцианата.
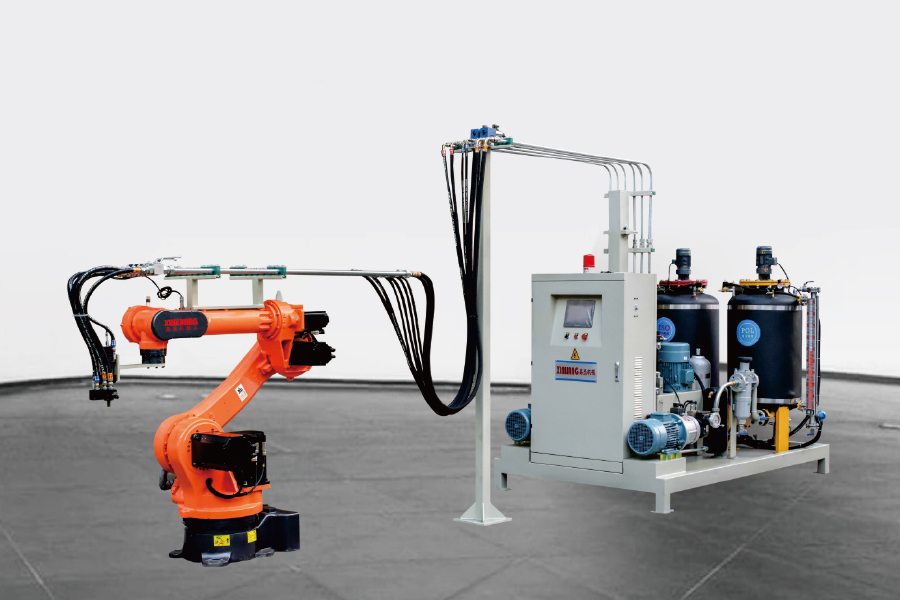
Аппаратное обеспечение для позиционирования головы — фиксированная температура застывания, гусеница, XY-портал или шестиосный робот.
Формовочное оборудование — двухленточный конвейер с ламинатором и боковыми уплотнениями или формодержателями, прессами и станциями расформовки.
Управление и безопасность — управление рецептами, обнаружение газа, вентиляция и логика отключения.
Непрерывные и прерывистые линии разделяют это ядро, но нагружают его по-разному. На непрерывной линии голова часто фиксируется, а ремень движется под ней; Производительность измеряется в килограммах в минуту, и стабильность соотношения в течение нескольких часов работы имеет большее значение, чем точность одиночного выстрела. На линии формы головка перемещается, а показатель измеряется в граммах на порцию: для панели размером 1200 × 2400 мм с сердцевиной диаметром 50 мм и плотностью 40 кг/м³ требуется примерно шесть килограммов пены, равномерно уложенной до истечения времени затвердевания.
Почему система впрыска определяет качество панели
Машины высокого давления сталкивают два потока под давлением 100–200 бар внутри небольшой смесительной камеры, и энергия этого столкновения обеспечивает смешивание. Машины низкого давления механически перемешивают компоненты при давлении примерно 5–20 бар и обычно полагаются на зародышеобразование воздуха для создания клеточной структуры.
Рис. 1: Часто публикуемые окна рабочего давления для двух технологий смешивания.
В соответствии со стандартами панелей, такими как EN 14509, и опубликованными данными об оборудовании, плотность сердцевины панелей из жесткого полиуретана обычно составляет от 30 до 50 кг/м³. Достижение нижнего края этой полосы без пустот зависит от того, насколько мелкой и равномерной является структура ячеек, поскольку крупные ячейки разрушаются под давлением ламинатора и оставляют изменения плотности по ширине панели.
Рис. 2: Схематическое сравнение. Синий: ударное смешивание под высоким давлением. Оранжевый: механическое смешивание под низким давлением. Значения иллюстрируют общие характеристики оборудования, а не измеренные данные.
Та же логика применима и к адгезии: пена, смешанная при ударе, более равномерно смачивает облицовочные слои, что снижает риск расслоения во время распиловки или обработки.
Для производства панелей в пресс-формах обычно отправной точкой является двухкомпонентная машина для вспенивания под высоким давлением с направляющей, XY-порталом или роботизированной головкой. Сначала исправьте максимальный вес выстрела, окно соотношения и скорость поворота; все остальное на линии можно адаптировать под эти три числа.
Согласование производительности впрыска с линией
Определение размеров — это небольшое упражнение после определения семейства панелей. Умножьте наибольший объем панели на заданную плотность, чтобы получить максимальный вес дроби, затем умножьте количество панелей в час на эту дробь, чтобы получить непрерывную производительность в килограммах в минуту. Покупатели склонны забывать две цифры: окно соотношения, которое насосы должны поддерживать во всем диапазоне производительности, и точность позиционирования головки, которую требует компоновка пресс-формы.
Таблица 1. Как непрерывное и прерывистое производство переносят нагрузку на оборудование для производства пеноматериалов.
Точка принятия решения
Непрерывная двухленточная линия
Прерывистая пресс-форма или карусельная линия
Типичный размер партии
Длинные тиражи, одно семейство панелей, большие объемы
Маленькие и средние партии, частая смена продукции.
Что должно держать пенное оборудование
Производительность в кг/мин и стабильность соотношения в течение нескольких часов работы.
Точность веса выстрела и повторяемость положения головки
Движение головы
Фиксированная или поперечная точка застывания, подвижная лента внизу
Гусеничный, XY-портальный или шестиосный робот
Обращение с пенообразователем
Пентан или HFO с премиксом и системами безопасности в больших масштабах
Тот же химический состав, меньшие объемы буфера
Укажите сначала
кг/мин при заданной плотности, диапазоне скоростей ленты, конструкции бокового уплотнения
Диапазон размеров порций, количество форм, время цикла
Там, где необходим третий поток — цветная паста, пакет катализаторов или отдельный полиол для рецептур PIR — трехкомпонентная машина добавляет независимую схему дозирования вместо того, чтобы нагнетать добавку через основную линию.
Выбор вспенивателя меняет форму оборудования больше, чем ожидает большинство покупателей. Использование ГФУ постепенно сокращается в соответствии с Кигалийской поправкой к Монреальскому протоколу, а производители панелей в основном перешли на циклопентан, смеси ГФО или системы с использованием воды. Циклопентан легковоспламеняем и имеет низкую температуру кипения, поэтому он меняет технические характеристики машины: взрывозащищенное электрооборудование, азотная подушка, вентиляция, обнаружение газа и замкнутый контур, который никогда не подвергает жидкость воздействию атмосферы.
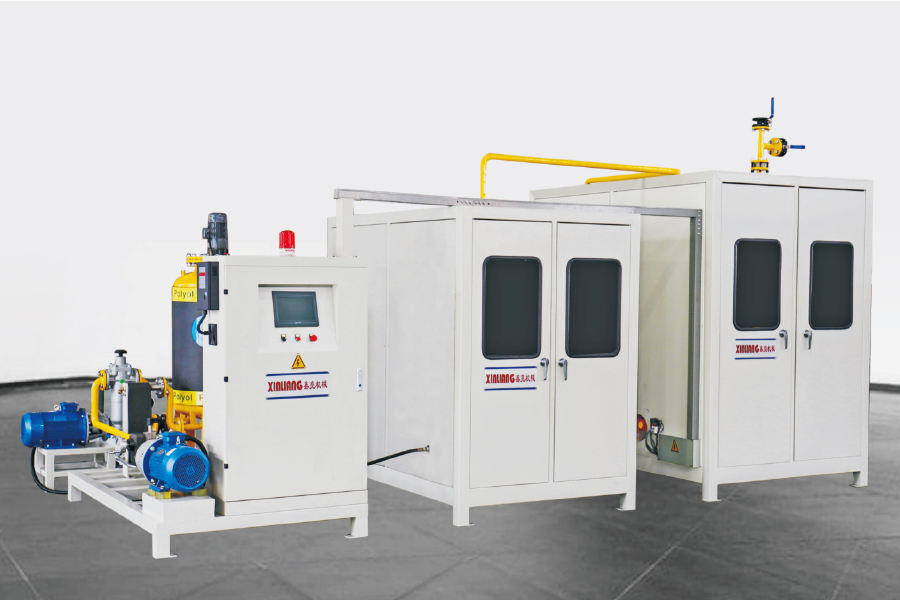
Альтернативой непосредственному впрыскиванию пентана является предварительное смешивание его с полиолом. Система предварительного смешивания удерживает смесь при контролируемой температуре и давлении, что стабилизирует концентрацию вспенивающего агента, достигающую смесительной головки, — обычную причину дрейфа плотности и дефектов поверхности на панелях, выдуваемых пентаном. Это также снижает количество свободного пентана, выделяющегося при температуре застывания, что важно как для безопасности, так и для стоимости.
Для линий, уже работающих с пентаном, блок предварительного смешивания часто является самым дешевым способом сократить колебания плотности, прежде чем рассматривать новый дозатор.
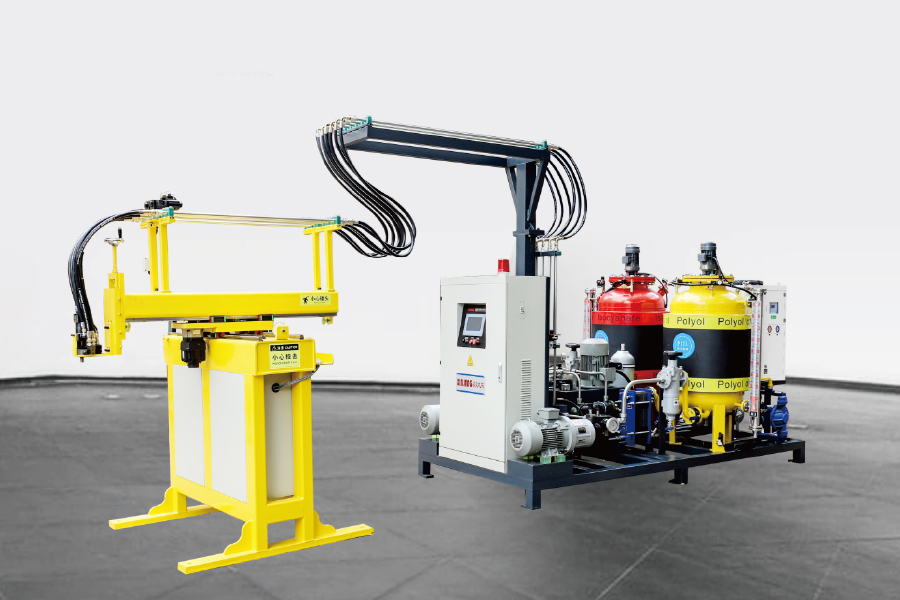
Как прокладывается прерывистая линия панели
На линии изготовления форм последовательность фиксирована: оператор или робот размещает нижнюю облицовку, держатель перемещается под смесительную головку, головка разливает порцию, перемещаясь по полости, размещается верхняя облицовка и форма закрывается, пресс удерживается, пока пена не загустеет, а панель извлекается из формы и обрезается. Время цикла устанавливается химическими процессами, а не машиной, но машина решает, может ли этот цикл работать на теоретическом минимуме.
Рис. 3: Изометрический вид вспененной стороны линии изготовления панелей в форме.
Две детали в этом макете: время цикла движения. Первый — это расстояние, которое должна пройти головка, пока пена еще жидкая; Медленное перемещение приводит либо к более короткой полости, либо к увеличению времени сливания. Второй — температура пресс-формы, поэтому линии панелей обычно связывают контур пресс-формы с той же системой управления, что и дозатор.
Краткий контрольный список покупок
Прежде чем подписать, изложите эти семь пунктов письменно:
Максимальный вес дроби в граммах и непрерывная производительность в килограммах в минуту, оба указаны для вашей целевой плотности.
Диапазон передаточных чисел и повторяемость во всем диапазоне выходной мощности, а не только на полной скорости.
Совместимость с пенообразователями, включая классификацию взрывобезопасности, если используется пентан.
Тип и расположение головки: фиксированная разливочная, гусеничная, XY-портальная или шестиосная роботизированная, с указанной скоростью перемещения.
Количество форм или носителей, ход открытия и усилие зажима, с которыми машина должна синхронизироваться.
Перечень запасных частей и время реагирования на смесительные камеры, уплотнения, насосы и расходомеры.
Приемочные испытания: проверьте плотность и толщину на машине перед отправкой и запишите разброс веса дроби.
Как базирующаяся в Нинбо производитель оборудования для вспенивания полиуретана Работая над дозаторами, смесительными головками и производственными линиями, в большинстве запросов мы видим одну и ту же картину: формовочное оборудование оговаривается детально, а сторона пены остается на последнюю минуту. Это неправильный путь.
Часто задаваемые вопросы
Вопрос 1. Что такое машина для производства сэндвич-панелей из полиуретана и что влияет на ее цену?
Это система, а не отдельный блок: дозатор, смесительная головка, устройство позиционирования головки и формовочное оборудование. Цена зависит в основном от непрерывного производства по сравнению с пресс-формовым производством, производительностью и уровнем автоматизации, поэтому запросите предложение с учетом толщины, плотности и почасовой производительности вашей панели.
В2. В чем разница между сэндвич-панелями PU и PIR?
Оба используют полиуретановую химию. Пена PIR имеет более высокий изоцианатный индекс, что улучшает пожароопасность, но делает контроль соотношения более важным, и часто выигрывает от третьего дозирующего потока добавок.
Вопрос 3. Может ли одна машина для вспенивания высокого давления обслуживать как непрерывные, так и формовочные линии?
Дозатор может, а смесительная головка обычно не может. Непрерывным линиям необходима высокая, стабильная производительность с фиксированной или поперечной заливкой, а линиям формования необходимы точные веса дроби и головка, установленная на гусенице, портале или роботе.
Вопрос 4. Какой пенообразователь сегодня используется для пенополиуретана?
Использование ГФУ постепенно сокращается в соответствии с Кигалийской поправкой, поэтому большинство производителей перешли на циклопентан, смеси ГФО или системы с использованием воды. Циклопентан легко воспламеняется, поэтому системы предварительного смешивания, взрывозащищенная проводка и вентиляция становятся частью спецификации машины.
Вопрос 5. Какова продолжительность цикла на линии прерывистого производства сэндвич-панелей?
Время отверждения крема, геля и времени отверждения в рецептуре задается, а не машиной. Задача машины — поддерживать постоянный вес порции и температуру формы, чтобы в целях безопасности не приходилось увеличивать цикл.
Вопрос 6. Как линия по производству сэндвич-панелей может снизить процент брака?
Большая часть лома образуется в результате смещения соотношения, неравномерной разливки и холодных форм. Прежде чем обвинять химию, проверьте калибровку расходомера, давление смешивания, воздух для зародышеобразования, скорость перемещения головки и контроль температуры формы.

 English
 русский
 عربى