Дом / Новости / Новости отрасли / Линия по производству сэндвич-панелей из ПУ: планировка, вспениватель и контрольные проверки
Линия по производству сэндвич-панелей из ПУ: планировка, вспениватель и контрольные проверки
Новости отрасли-
A ПУ sandwich panel production line succeeds or fails on one number: the mass flow of foam entering the cavity. Get that wrong and the best double-belt in the world will still ship panels with density drift, voids along the edges and flatness that fails your customer's tolerance.
Поэтому, прежде чем сравнивать скорость линий, сравните химический состав и оборудование для дозирования, стоящее за ним. В этом руководстве рассказывается о том, как устроена линия по производству сэндвич-панелей из ПУ, что на самом деле контролирует установка вспенивания и о каких характеристиках стоит спорить во время рассмотрения предложения.
Как устроена линия по производству сэндвич-панелей ПУ
Сплошная линия – это поезд станций. Каждый может остановить весь поезд, и каждый меняет условия работы следующего:
Разматыватель и намоточная машина для верхней и нижней облицовочной стали с контролем натяжения, предотвращающим появление волнистости на готовой панели.
Профилирование или тиснение, которое придает облицовке ребристый профиль и жесткость на изгиб.
Предварительный нагрев, доведение температуры облицовки до стабильного диапазона (обычно 35–45 °C), чтобы адгезия не менялась в зависимости от погоды на дворе.
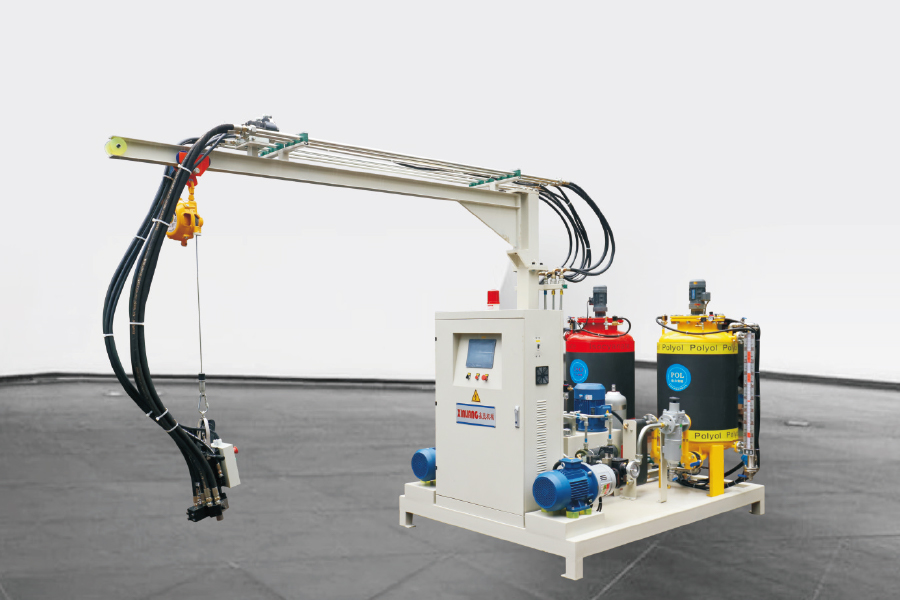
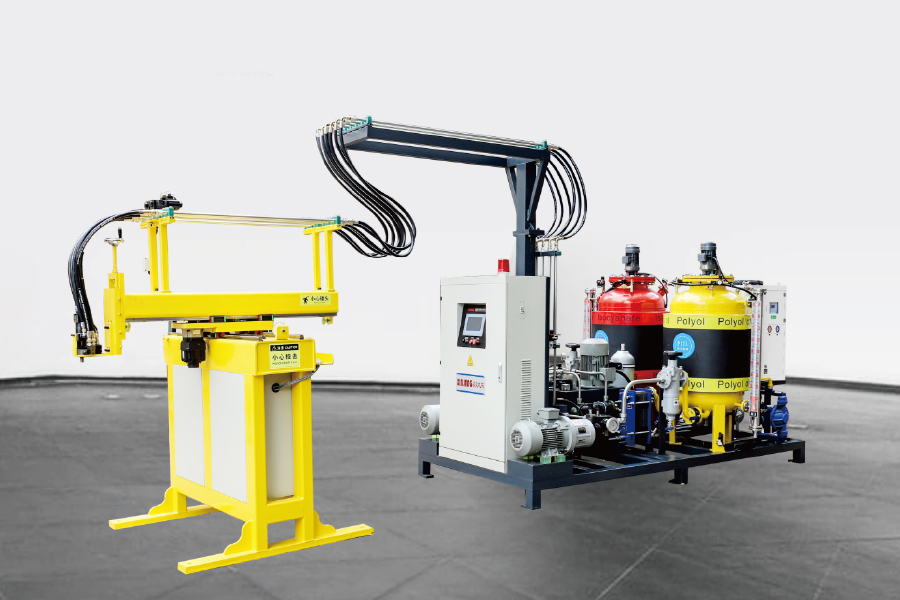
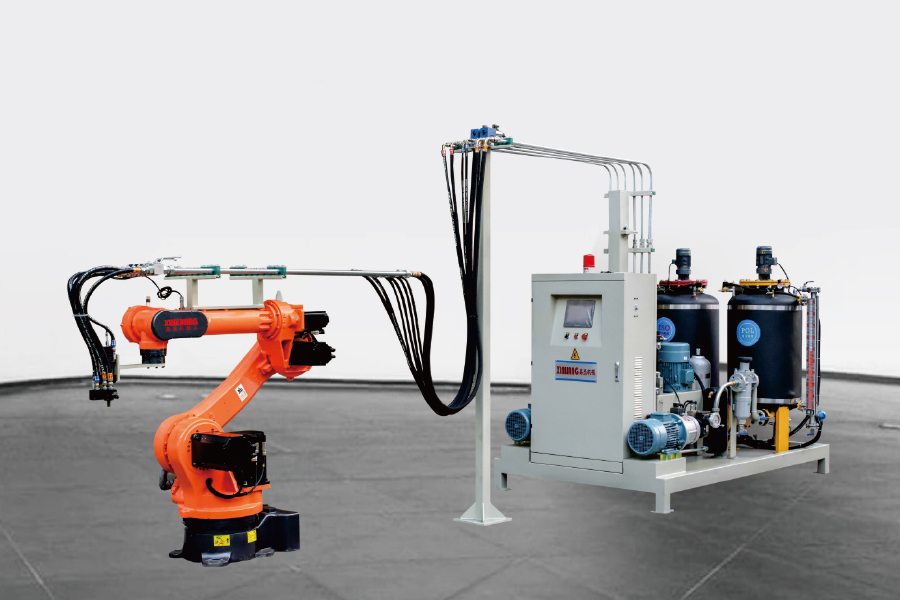
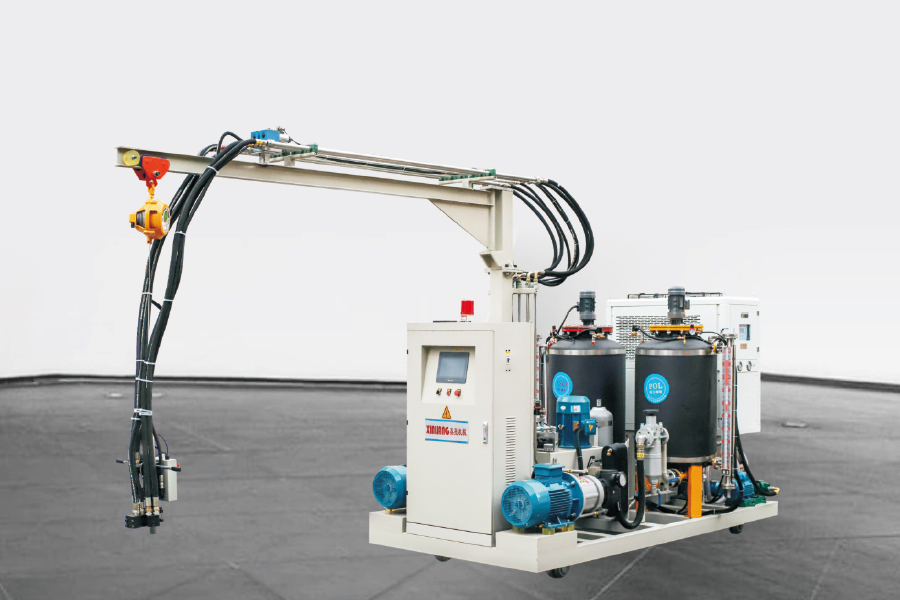
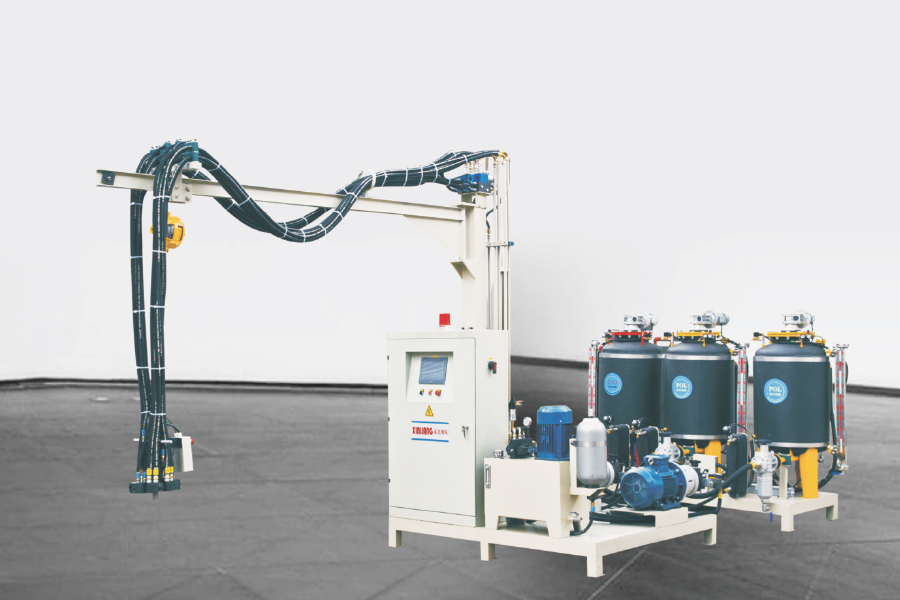
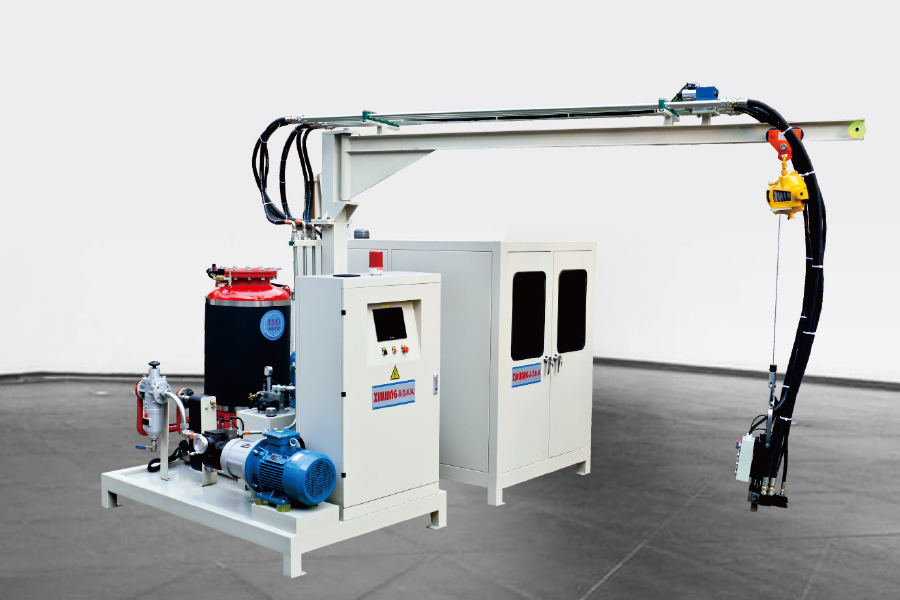
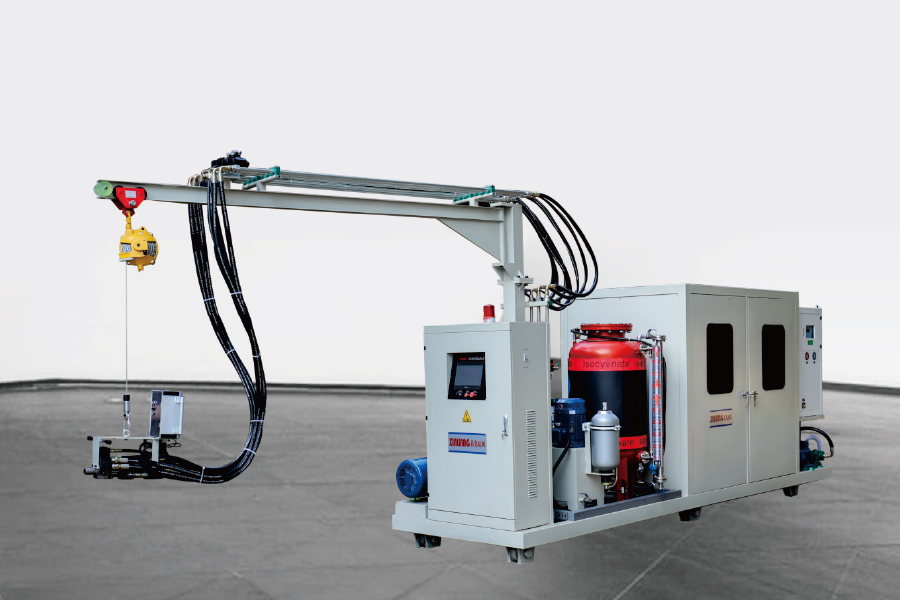
Пенообразующая станция, где инжекционная установка под высоким давлением заливает полость, образованную двумя облицовками и боковыми уплотнениями.
Секция отверждения с двойной лентой, в которой применяется давление и тепло, пока пена поднимается, гелеобразует и затвердевает. Его длина определяется временем отверждения, которое необходимо вашей пенной системе при расчетной скорости.
Летающая пила, обрезка кромок и укладчик.
Каждая станция цитируется со своей толерантностью, но они взаимодействуют. Изменение температуры лицевой поверхности на один градус приводит к сдвигу времени кремования на границе раздела; Ослабленное боковое уплотнение проявляется в виде линии слива пены на много метров ниже по течению. Основные компоненты линии по производству пенополиуретана обычно перечисляются как отдельные предметы, однако на полу они ведут себя как одна цепочка.
1 Разматыватель и формовка · 2 Предварительный нагрев · 3 Станция вспенивания · 4 Двухленточная вулканизация · 5 Пила и укладчик
Непрерывная двойная лента или линия периодического прессования?
Первый вывод: выбирайте непрерывную линию, когда одно или два семейства панелей эксплуатируются большую часть года, и выбирайте прерывистую линию, когда в вашем портфеле заказов представлены разные толщины, длины и профили облицовки. Все остальное — арифметика времени переключения.
Сравнение основано на типичных конфигурациях, указанных поставщиками линий по производству сэндвич-панелей; реальные цифры зависят от типа панели, длины ленты и уровня автоматизации.
Критерий
Непрерывная двухленточная линия
Прерывистая пресс-линия
Выходная мера
Метры в минуту, непрерывно
Панели или кадры за смену
Длина панели
Вырезка на заказ из сплошной плиты
Ограничено длиной пресса и формы.
Переключение
Медленно: разрыв ремня, сброс уплотнений и химии.
Быстро: меняйте формы и рецепты.
Контроль плотности пены
Зависит от стабильного измерения в течение нескольких часов
Зависит от повторяемости выстрелов
Лучше всего подходит
Крышные и стеновые панели, холодильное хранилище, постоянный объем
Смешанные заказы, небольшие партии, поэтапные инвестиции.
Пенообразователь устанавливает потолок качества
Вот расчет, который определяет, является ли указанная скорость линии реальной. Для панели шириной 1000 мм и толщиной 50 мм при скорости 8 м/мин требуется 1,0 × 0,05 × 8 = 0,40 м³ пены в минуту. При 40 кг/м³ это 16 кг/мин; при 12 м/мин она становится 24 кг/мин. Если блок впрыска достигает максимальной скорости 18 кг/мин, ваша «линия 12 м/мин» будет линией 9 м/мин, независимо от того, на что рассчитан ремень.
Помимо вывода, непосредственно на панели отображаются три режима работы дозатора:
Соотношение сохраняется. Машины высокого давления смешивают ударным способом при давлении примерно 100–200 бар и обычно поддерживают соотношение компонентов в пределах примерно ±0,5%. Машины низкого давления полагаются на механическое смешивание и больше дрейфуют при низкой производительности, что проявляется в изменении плотности вдоль сляба.
Температурное кондиционирование. Вязкость полиола и изоцианата меняется в зависимости от температуры. В хорошо кондиционированном устройстве они поддерживаются в пределах ±1 °C, поэтому время сливок остается таким, как указано в рецепте.
Повторяемость на нижнем уровне. Большинство линий вводятся в эксплуатацию на максимальной скорости, а затем работают на 60–70% от нее; проверяйте точность коэффициента при минимальной производительности, а не только при первом значении.
Для линии по производству сэндвич-панелей блок впрыска обычно представляет собой двухкомпонентную машину высокого давления, рассчитанную на указанную выше скорость заливки, со смесительной головкой, установленной на перемещающейся каретке, так что схема заливки соответствует скорости линии.
Циклопентан, пентан и решение премикса
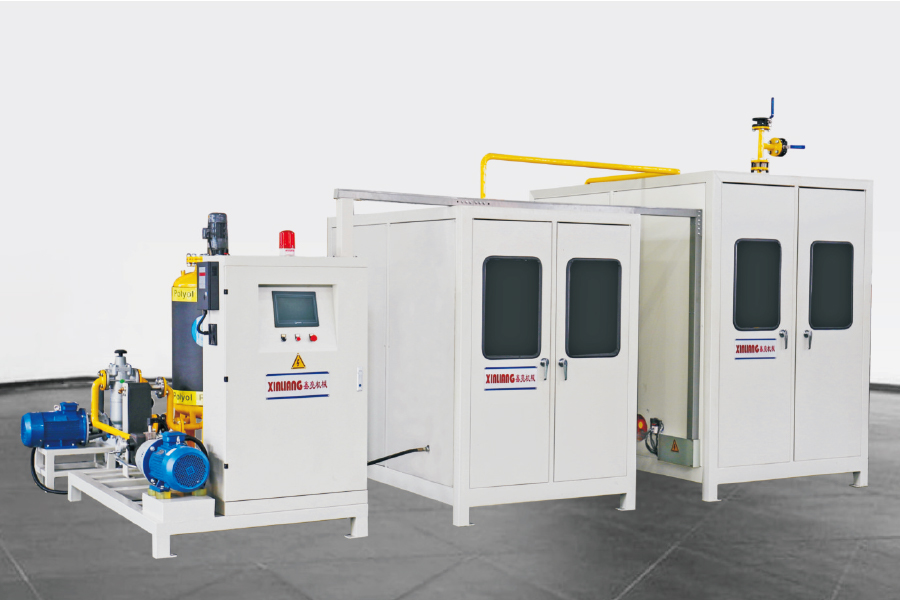
Углеводородные пенообразователи меняют перечень оборудования, а не только рецепт. Циклопентан и пентан огнеопасны, а их пары тяжелее воздуха, поэтому собираются в ямах и низких углах. Таким образом, соответствующая требованиям линия включает в себя обнаружение газа на станции пенообразования и в яме, взрывозащищенную электропроводку, более высокую скорость вентиляции, азотную подушку расходного резервуара, а также соединение и заземление каждой стальной секции.
Второе дополнение — система премиксов. Порообразователь должен оставаться диспергированным в полиоле; оставленный осесть в дневном резервуаре, он расслаивается, и плотность смещается в долгосрочной перспективе. Устройство предварительного смешивания смешивает под контролируемым давлением и поддерживает циркуляцию смеси, поэтому на линиях по производству углеводородов его называют отдельным модулем, а не аксессуаром.
Сопоставьте скорость линии с реакционной способностью пены
Реакционная способность пены описывается временем кремования, геля, подъема и отлипания. На непрерывной линии панель должна быть самонесущей, прежде чем она покинет зону давления ленты, в противном случае следы ленты останутся на поверхности, а края останутся мягкими. Более толстые полости должны подниматься дальше и медленнее терять тепло, поэтому расчетная скорость падает по мере увеличения толщины.
Ориентировочная зависимость: для более толстых полостей требуется больше времени на подъем и отверждение, поэтому расчетная скорость падает. Фактические значения меняются в зависимости от рецептуры, температуры торцовочной машины и длины ленты.
Базовая химия меняет аппаратное обеспечение
Сердечники из полиуретана и ПИР вспенены, но PIR имеет более высокий изоцианатный индекс. Это обеспечивает лучшее поведение при пожаре и более жесткий сердечник, а также делает процесс гораздо менее прощающим дрейф соотношения — бремя ложится на точность дозирования и температурное кондиционирование, а не на оператора. Минеральная вата — это совсем другая линия: ламели скреплены клеем, поэтому нет ни узла впрыска, ни полости для заполнения.
Ориентировочные значения, заявленные производителем, при средней температуре 10 °C; ниже — лучше. От выбора сердцевины зависит, будет ли линия нуждаться в инъектировании, клеевом ламинировании или и том и другом.
Что проверить в предложении
Элементы, которые определяют, соответствует ли линия номинальной скорости через шесть месяцев после ввода в эксплуатацию.
Проверить
Что просить
Почему это важно
Повторяемость дозирования
Документированная точность соотношения при минимальной и максимальной производительности
Дрейф плотности и переполнение появляются первыми при низкой производительности.
Выходной запас
Массовый расход при расчетной скорости плюс около 20 %
Позволяет увеличить скорость позже без нового насоса.
Контроль температуры
±1 °C на обеих компонентах
Вязкость и время кремования зависят от температуры.
Равномерность давления ремня
Карта давления по всей ленте, а не одна заданная точка
Устанавливает допуск на плоскостность и толщину.
Изнашиваемые детали бокового уплотнения
Оплачивается отдельно со сроками выполнения
Износ уплотнений является обычной причиной образования пустот на краях.
Контроль и учет
Хранение рецептов, журнал сигналов тревоги, отслеживание партий
Повторяемые переналадки и проверяемое производство
Прежде чем подписать контракт, стоит задать четыре вопроса: кому принадлежит интерфейс между пенообразующей установкой и линейным ПЛК; имеются ли на месте смесительные головки и дозирующие насосы; каково задокументированное время отверждения вашей пенной системы при толщине 25 мм и 150 мм; и может ли линия работать с PIR без замены насосов?
Часто задаваемые вопросы
Что такое линия по производству сэндвич-панелей из ПУ?
Связанный набор машин, который превращает стальные облицовки и систему пенополиуретана в изолированные панели: разматыватель, формовщик рулонов, предварительный нагреватель, станция вспенивания, секция двухленточного отверждения, пила и укладчик. Пенообразователь дозирует, смешивает и впрыскивает реактивные компоненты в движущуюся полость.
Сколько стоит линия по производству сэндвич-панелей из ПУ?
Поставщики редко публикуют цены, поскольку длина ленты, производительность вспенивания и автоматизация указываются для каждого проекта. Линия периодического прессования стоит лишь небольшую часть стоимости непрерывной двухленточной линии, а внутри непрерывной линии двухленточная секция и вспенивающая установка доминируют в бюджете. Попросите разбивку по разделам.
Линия непрерывного или прерывистого производства сэндвич-панелей?
Непрерывный режим подходит для одного или двух семейств панелей при постоянной громкости. Прерывистый вариант подходит для изделий разной толщины, коротких тиражей и частых переналадок, его легче вводить в эксплуатацию и поэтапно финансировать.
Какую скорость может развивать линия по производству сэндвич-панелей из ПУ?
Непрерывные линии обычно работают со скоростью 3–12 м/мин в зависимости от толщины панели и пенопластовой системы. Скорость ограничена временем подъема и отверждения, а не ременной передачей, поэтому толстые панели всегда работают медленнее, чем тонкие.
Какая машина для вспенивания используется для сэндвич-панелей из ПУ?
Двухкомпонентная литьевая машина высокого давления, рассчитанная на скорость заливки — например, 16–24 кг/мин для панели толщиной 50 мм при скорости 8–12 м/мин. В системы, продуваемые циклопентаном, добавляются модуль предварительного смешивания и блок обнаружения газа.
Может ли одна линия производить панели PU и PIR?
Обычно да, при условии, что дозатор имеет достаточный диапазон соотношений и надежно поддерживает температуру. PIR имеет более высокий изоцианатный индекс и допускает меньший дрейф соотношения, поэтому уточните окно рецепта у поставщика системы пенообразования.
Линия по производству сэндвич-панелей из ПУ представляет собой цепочку, и ее самым слабым звеном почти всегда является интерфейс между химическим составом и дозированием. Сначала исправьте это — скорость заливки соответствует скорости, соотношение должно поддерживаться в пределах допуска, вспенивающий агент должен оставаться диспергированным — и лента, пила и укладчик обеспечат обещанную вами плоскостность и плотность. Сделайте это неправильно, и все остальные характеристики в таблице данных станут числом, которого никто не сможет достичь.

 English
 русский
 عربى